{{ l.t }}
{{ l.text }}
Antworten auf die Fragen, die Einkauf und Technik wirklich stellen — nach Branche geordnet.
Vier Zulieferer für ein Bauteil. Ein abgekündigter Lieferant ohne Zeichnung. Ein Sitz, der in keinen Bauraum passt. Hier stehen die Fragen, mit denen Einkäufer und technische Leiter zu uns kommen — nach Branche geordnet, mit Faustregeln, Normbezug und ehrlichen Grenzen.
Beschaffung allgemein
Fragen, die vor jeder Vergabe stehen — unabhängig von der Branche.
Indem Sie nach dem vollständigen Verbund fragen statt nach Einzelteilen. Bei einem verpolsterten Bauteil liegen die Schnittstellen typischerweise zwischen Metallgestell, Schaum, Bezug und Montage — vier Lieferanten bedeuten vier Erstbemusterungen, vier Preisrunden und im Fehlerfall vier Meinungen zur Ursache. Fragen Sie deshalb einen Fertiger, der die Stufen im eigenen Haus hat, nach dem einbaufertigen Bauteil mit einem Preis, einem Prüfbericht und einem Ansprechpartner. Die Einsparung liegt selten im Teilepreis, fast immer im Koordinationsaufwand und in der Fehlerklärung.
Das ist über Reverse Engineering lösbar: Das vorhandene Teil wird messtechnisch erfasst, daraus entsteht ein 3D-Modell und eine Zeichnung mit den Toleranzen, die funktional wirklich nötig sind. Anschließend werden Werkstoff und Verfahren festgelegt und ein Erstmuster gebaut. Rechnen Sie für das Musterteil mit einigen Wochen, nicht Tagen. Wichtig für Sie: Lassen Sie sich die Zeichnung und die Messdaten übergeben — damit sind Sie beim nächsten Wechsel nicht erneut abhängig.
Meist fehlt in den günstigen Angeboten etwas, das Sie später bezahlen: Oberflächennorm, Erstbemusterung, Vorrichtungskosten, Verpackung, Nachweise. Vergleichbar wird es erst, wenn in der Anfrage Werkstoff mit Normbezeichnung, Oberflächenausführung mit Norm, Toleranzkonzept, geforderte Nachweise, Losgröße und Verpackung festgelegt sind. Zweiter Hebel: Fragen Sie, welche Stufen im Haus laufen und welche zugekauft werden — jede Zukaufstufe trägt einen Aufschlag und ein Terminrisiko.
Trennen Sie die Frage nach der Werkzeugbindung von der nach dem Verfahren. Bei Schnittschaum, Laserteilen und zerspanten Teilen gibt es keine Werkzeuggebundenheit — ein Zweitlieferant kostet dort nur die Erstbemusterung. Werkzeuggebunden sind Formschaum und Spritzguss; hier ist zu klären, wer Eigentümer des Werkzeugs ist und ob es umziehen kann. Sinnvoll ist deshalb, den Zweitlieferanten dort aufzubauen, wo die Wechselkosten niedrig sind, und beim werkzeuggebundenen Teil auf Eigentum und Herausgabepflicht zu achten.
Unter einigen Hundert Stück pro Jahr lehnen Serienlieferanten meist ab, weil ihre Rüstkosten nicht gedeckt sind. Erfolgversprechend sind Betriebe, die Vorrichtungs- und Werkzeugbau selbst haben und Kleinserien als Normalfall betreiben — dort ist das Rüsten eingeplant. Nehmen Sie in die Anfrage die Jahresmenge, die geplante Losgröße und die Frage auf, ob konstruktive Änderungen zur Fertigungsvereinfachung erlaubt sind. Oft macht erst eine kleine Geometrieänderung die Kleinserie bezahlbar.
Maßhaltigkeit, Reinigung, Nachweise und Versorgungssicherheit.
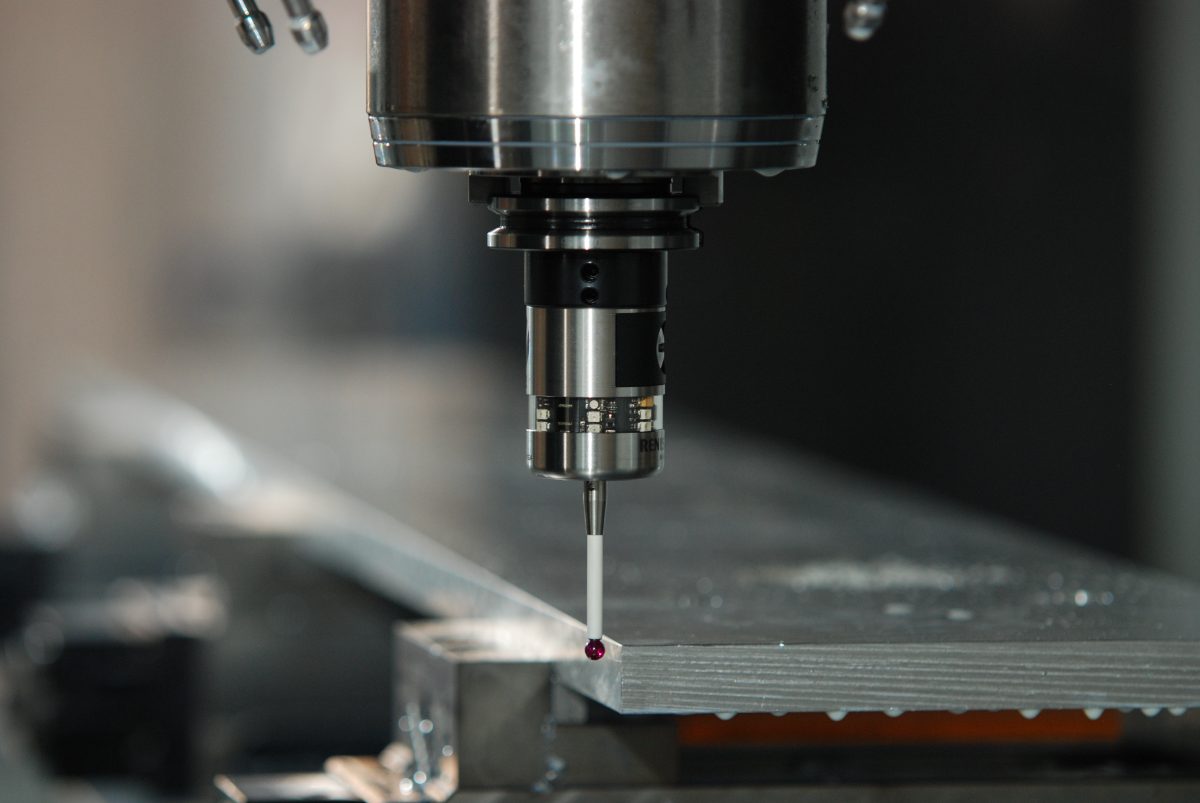
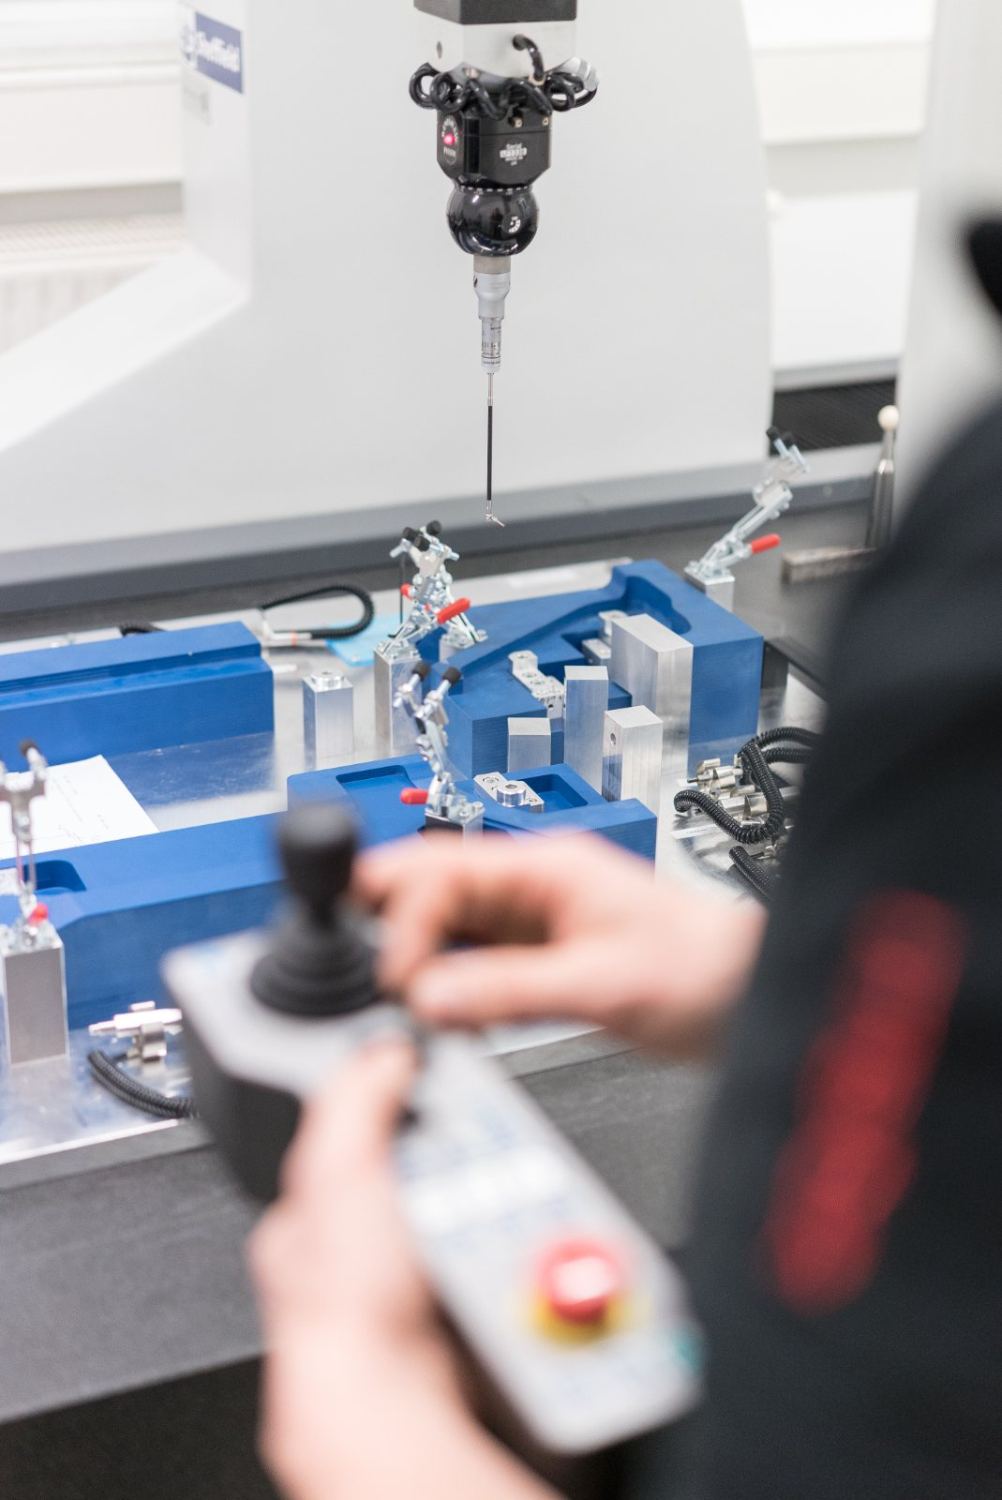
Über eine dokumentierte Erstbemusterung mit Messprotokoll aus einem Koordinatenmessgerät, rückführbar auf Normale, plus einen vereinbarten Serienprüfplan mit Stichprobenumfang. Verlangen Sie zusätzlich das ISO-9001-Zertifikat des Fertigers mit Geltungsbereich — der Geltungsbereich ist entscheidend, weil ein Zertifikat für die Verwaltung nichts über die Fertigung sagt. Legen Sie vorab fest, welche Maße prüfrelevant sind; eine Zeichnung mit fünfzig Maßen und ohne Priorisierung erzeugt Prüfkosten ohne Nutzen.
Fast immer an der Kombination aus Oberfläche und Desinfektionsmittel. Pulverbeschichtete Flächen sind farblich frei, aber gegen alkoholische und chlorhaltige Mittel empfindlicher; eloxiertes Aluminium ist abriebfester; Edelstahl 1.4404 oder 1.4571 widersteht chloridhaltigen Reinigern, 1.4301 nicht dauerhaft. Nennen Sie dem Fertiger das konkrete Reinigungsregime — Mittel, Häufigkeit, Einwirkzeit. Die Materialentscheidung fällt daran, nicht am Farbton.
Durch eine gemeinsame Bemusterung aller Komponenten statt getrennter Freigaben. Metall, Schaum mit Bezug und lackierte Verkleidung altern und reflektieren unterschiedlich — Freigaben an verschiedenen Tagen bei verschiedenen Lieferanten führen zu sichtbaren Abweichungen im montierten Gerät. Vereinbaren Sie ein Referenzmuster des Verbunds, definieren Sie Glanzgrad und Farbton mit Norm und Messwert, und lassen Sie die Serienteile gegen dieses Muster prüfen.
Ja, das ist eine Konstruktionsaufgabe: tragende Metallstruktur außerhalb des Untersuchungsbereichs, im Bildfeld nur Schaum, Kunststoff und faserverstärkte Werkstoffe. Zu klären sind Traglast, Durchbiegung unter Last, Reinigungsfähigkeit und die Frage, ob Verbindungselemente ebenfalls metallfrei sein müssen. Bringen Sie den Bauraum, die Lastannahme und die geforderte Steifigkeit in die Anfrage ein — daraus lässt sich beurteilen, ob der Aufbau umsetzbar ist.
Geräte laufen zehn Jahre und länger, Zulieferer nicht zwangsläufig. Absichern lässt sich das über drei Punkte: schriftliche Regelung des Werkzeug- und Vorrichtungseigentums, Hinterlegung von Fertigungsdaten und Zeichnungen bei Ihnen, und eine vereinbarte Ersatzteilversorgung mit Vorlaufzeit. Fragen Sie außerdem nach der Gesellschaftsstruktur des Fertigers — ein Verbund, in dem mehrere Betriebe dieselbe Technologie beherrschen, ist ausfallsicherer als ein Einzelbetrieb.
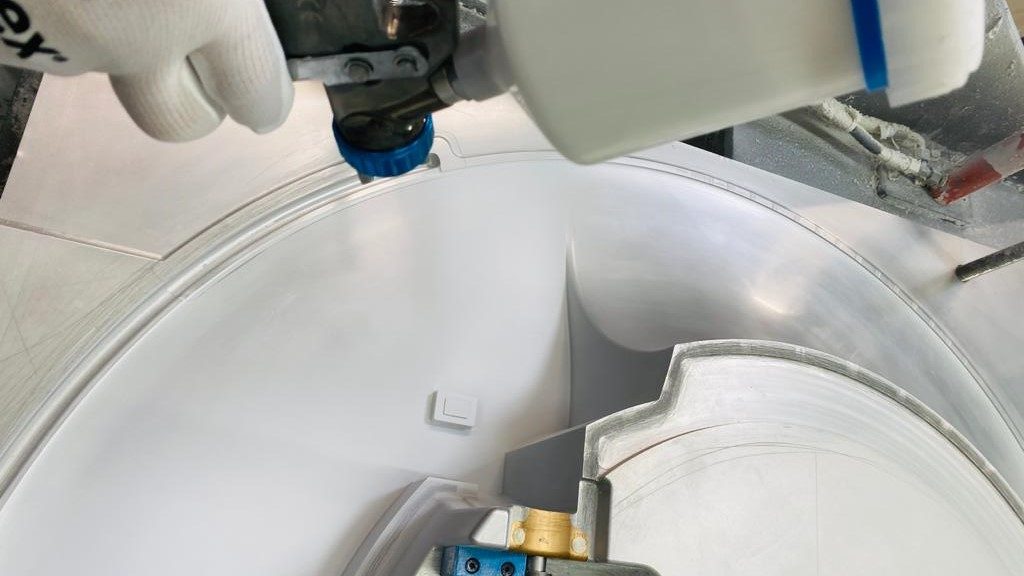
Bei Stückzahlen bis in den niedrigen vierstelligen Bereich pro Jahr meist Polyurethan im RIM- oder Integralschaumverfahren. Die Werkzeuge sind deutlich günstiger als Spritzgusswerkzeuge, große und dickwandige Verkleidungen lassen sich ohne Einfallstellen herstellen, und Einleger für Befestigungspunkte werden direkt eingeschäumt. Die Oberfläche wird anschließend lackiert — Farbton und Glanzgrad nach Vorgabe. Spritzguss lohnt sich erst, wenn die Menge hoch und die Geometrie über Jahre stabil ist.
Entscheidend ist der Bezug, nicht der Schaum: Kunstleder und beschichtete Gewebe, die gegen alkoholische Desinfektionsmittel beständig sind, möglichst wenige und abgedeckte Nähte und ein Schaumkern, der keine Feuchtigkeit aufnimmt. Für Wartezonen und Patientenstühle kommt die Austauschbarkeit hinzu — ein Polster, das sich tauschen lässt, verlängert die Lebensdauer des Möbels. Nennen Sie das Desinfektionsmittel aus Ihrem Hygieneplan, dann lässt sich der Bezug gezielt auswählen.
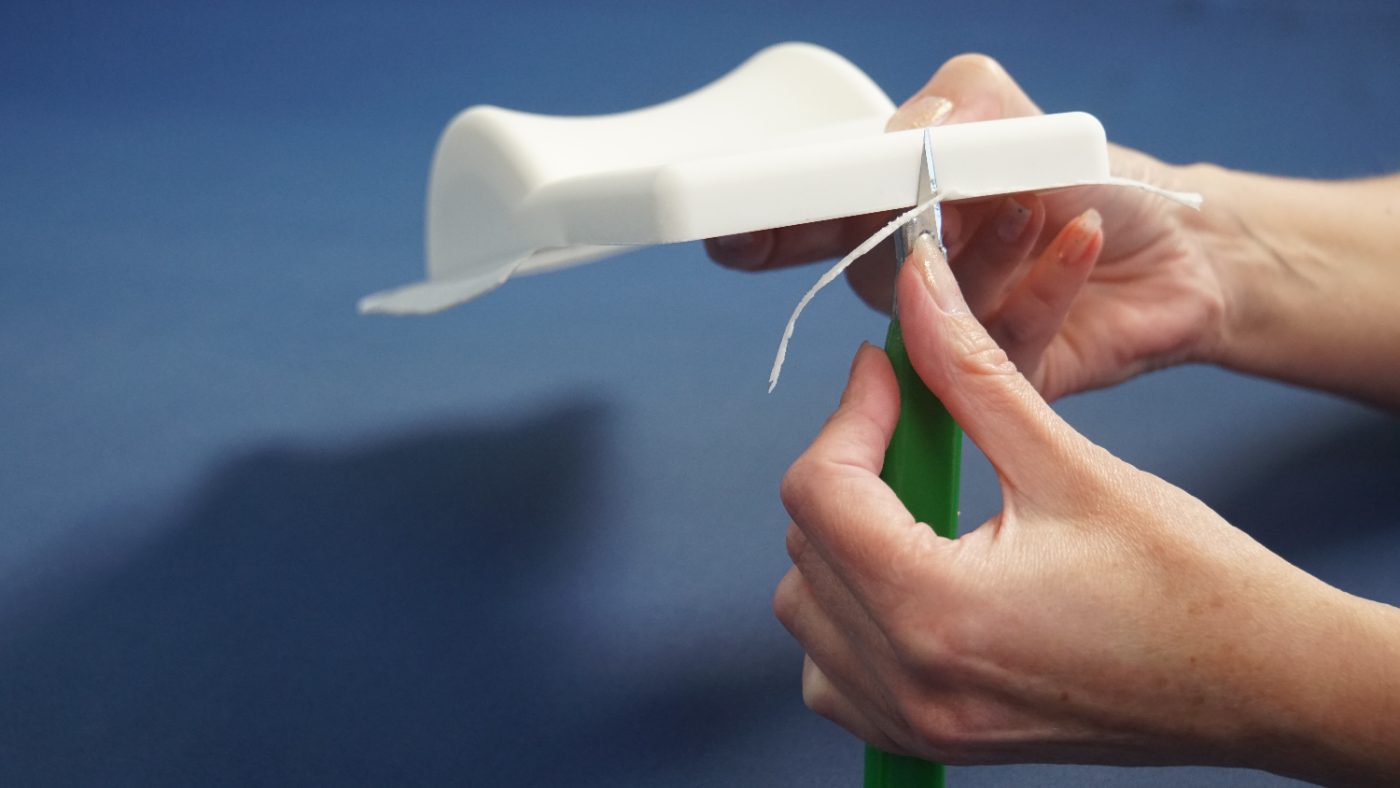
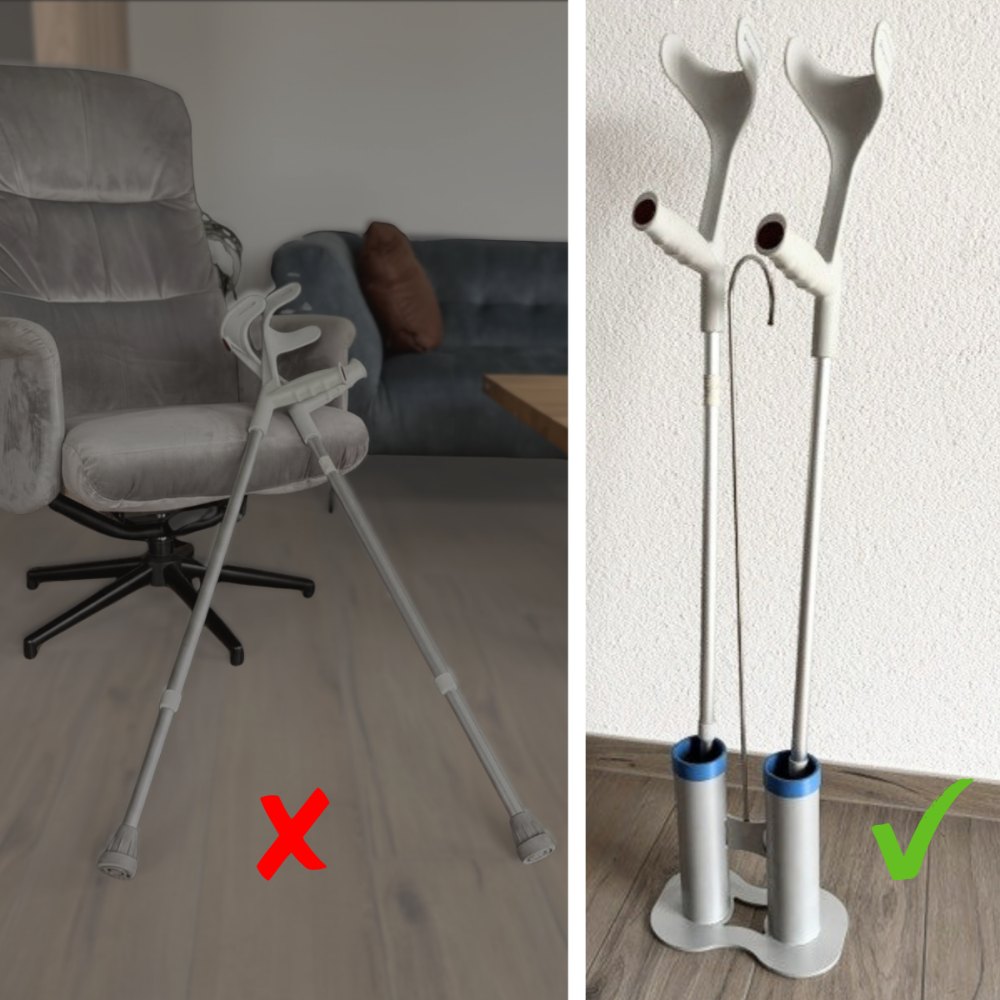
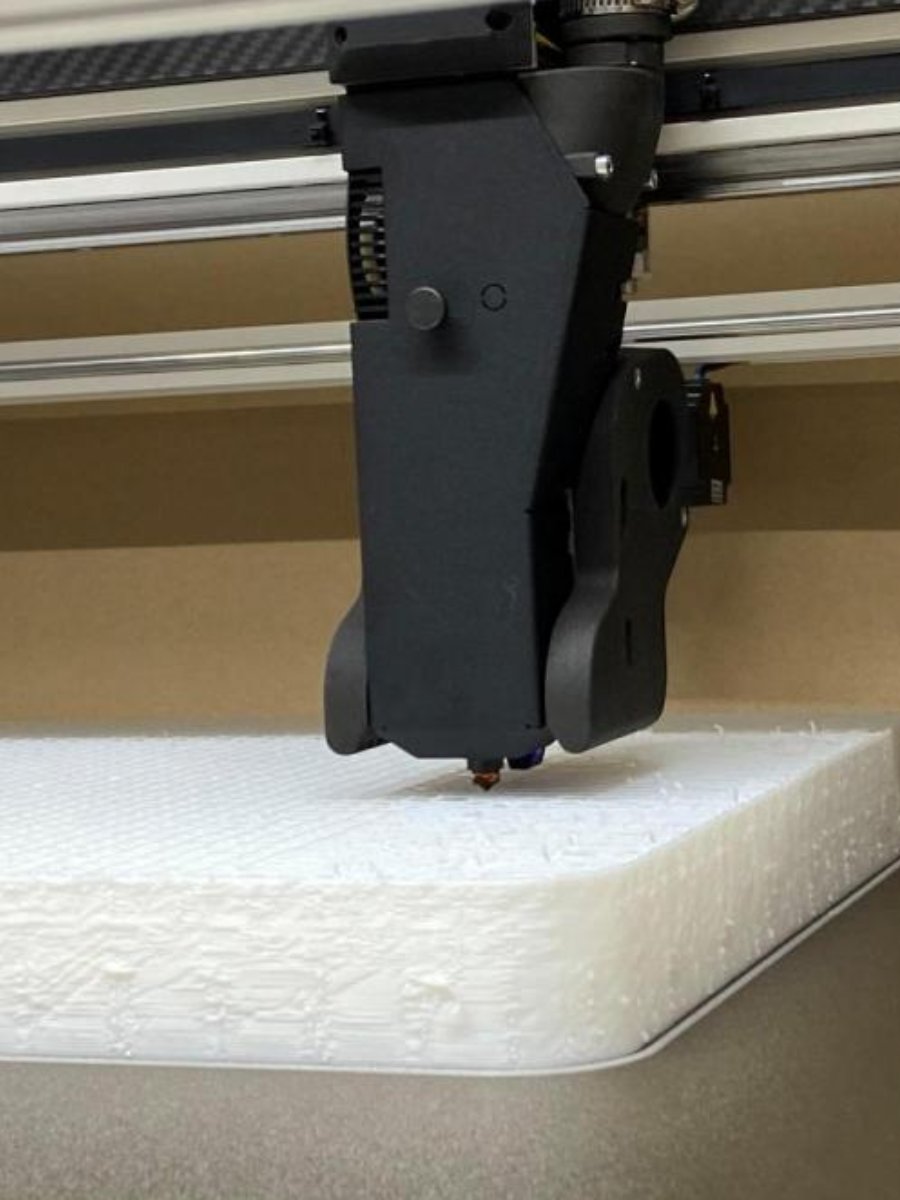
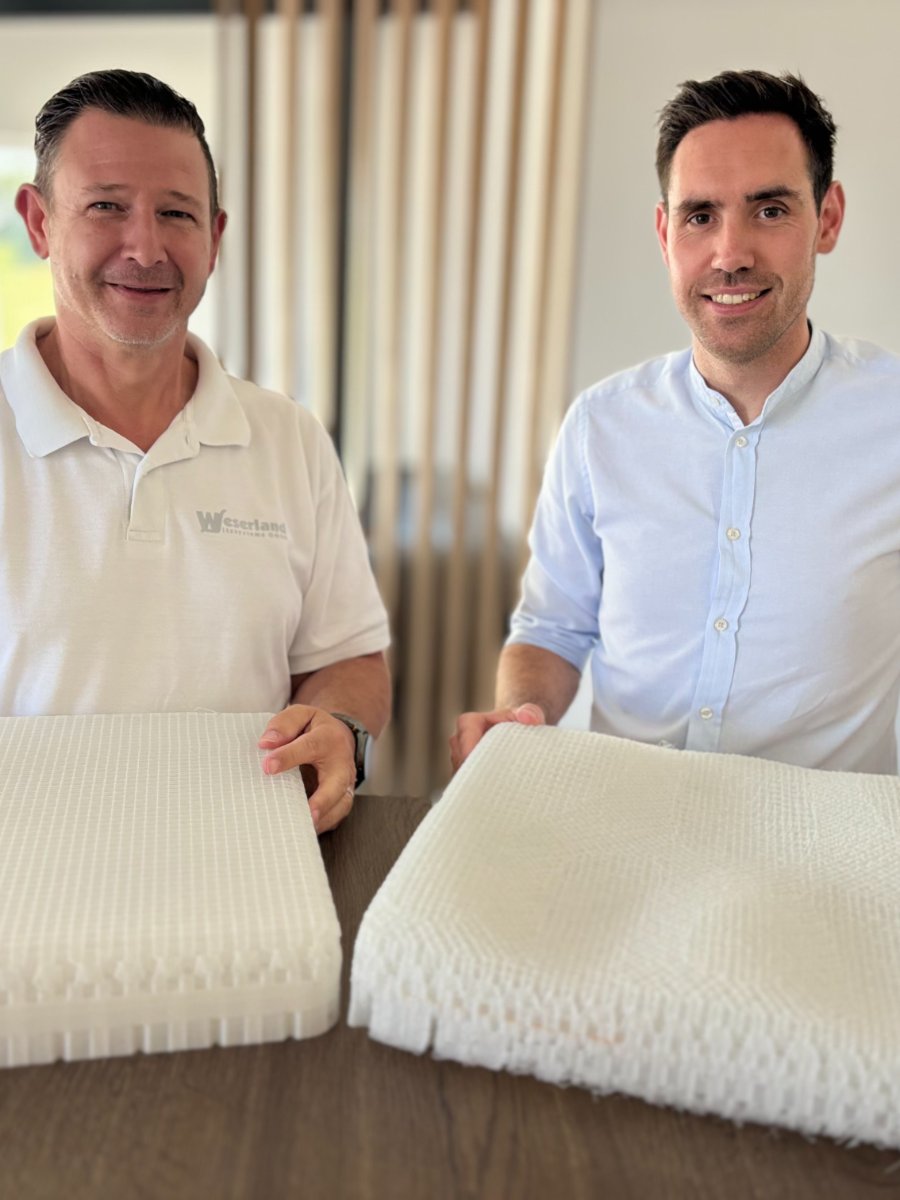
Hersteller, die Metall, Schaum und Konstruktion im eigenen Haus haben und Kleinserien als Normalfall betreiben. Zwei Beispiele aus unserer Fertigung: die GripStation, ein Krückenhalter aus beschichtetem Stahl für Patientenzimmer, Reha und Praxis, und ein 3D-gedrucktes Sitzkissen für Rollstuhlfahrer, entwickelt gemeinsam mit Nutzerinnen und Nutzern. Für eine eigene Idee reichen eine Skizze, die geplante Stückzahl und der Einsatzort.
Lackierte PU-Verkleidungen, Metallbaugruppen mit messtechnischem Nachweis, Polster für Klinik und Pflege sowie Wand- und Eckschutzprofile aus Aluminium und Edelstahl.
Bahn & Schienenfahrzeuge
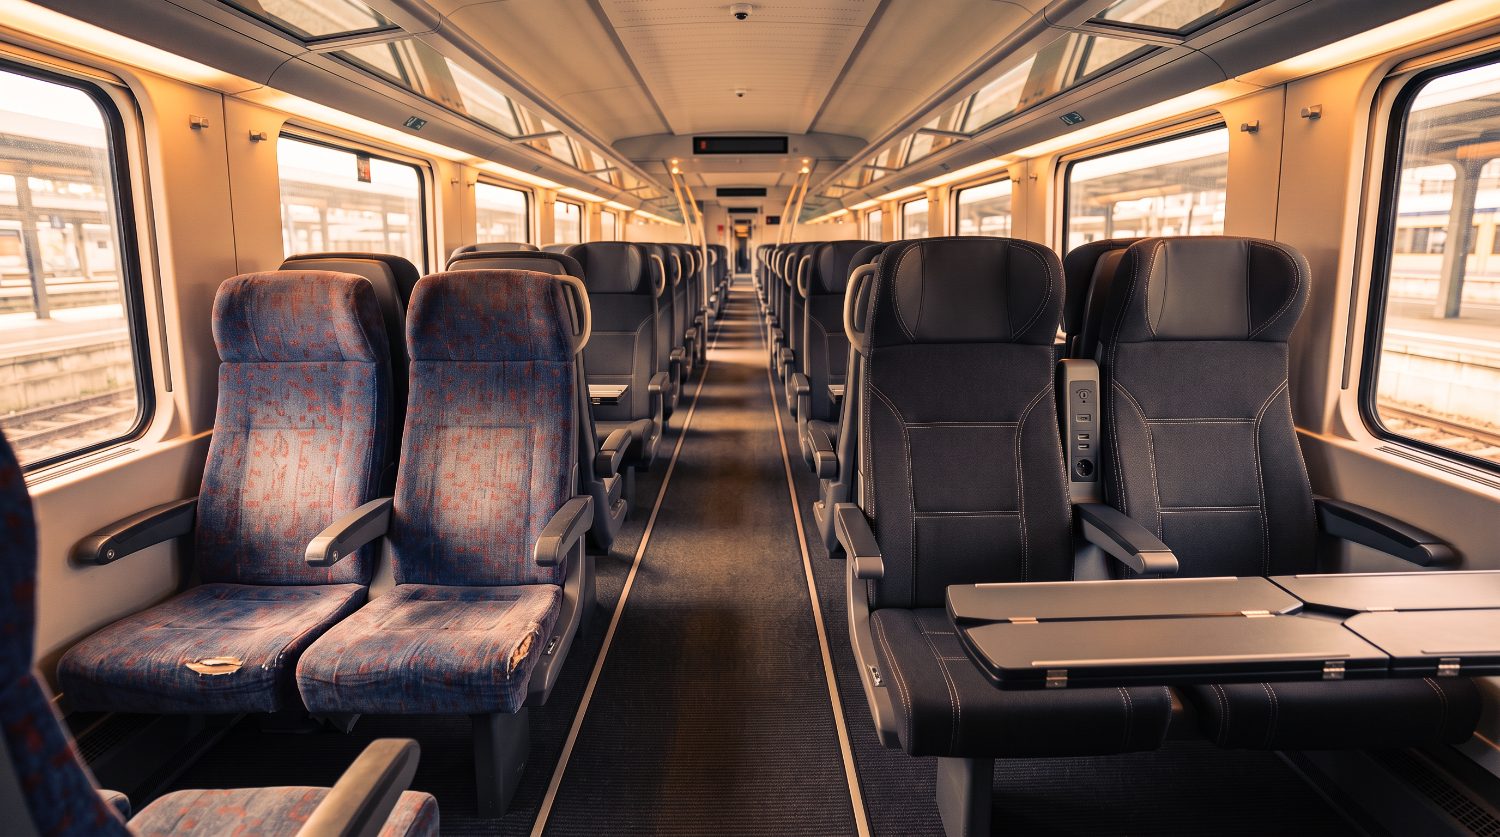
Brandschutz, Refurbishment und Instandhaltung ohne lange Stillstände.
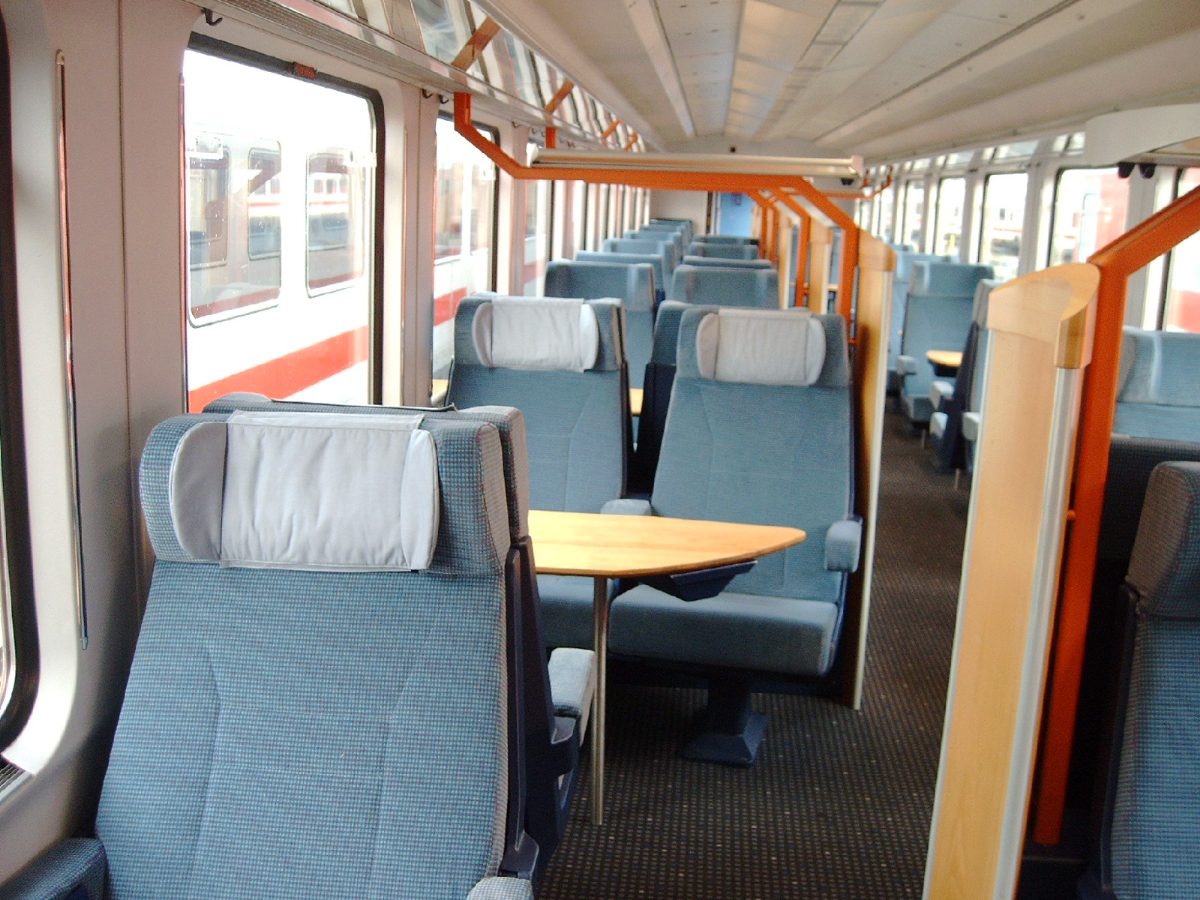
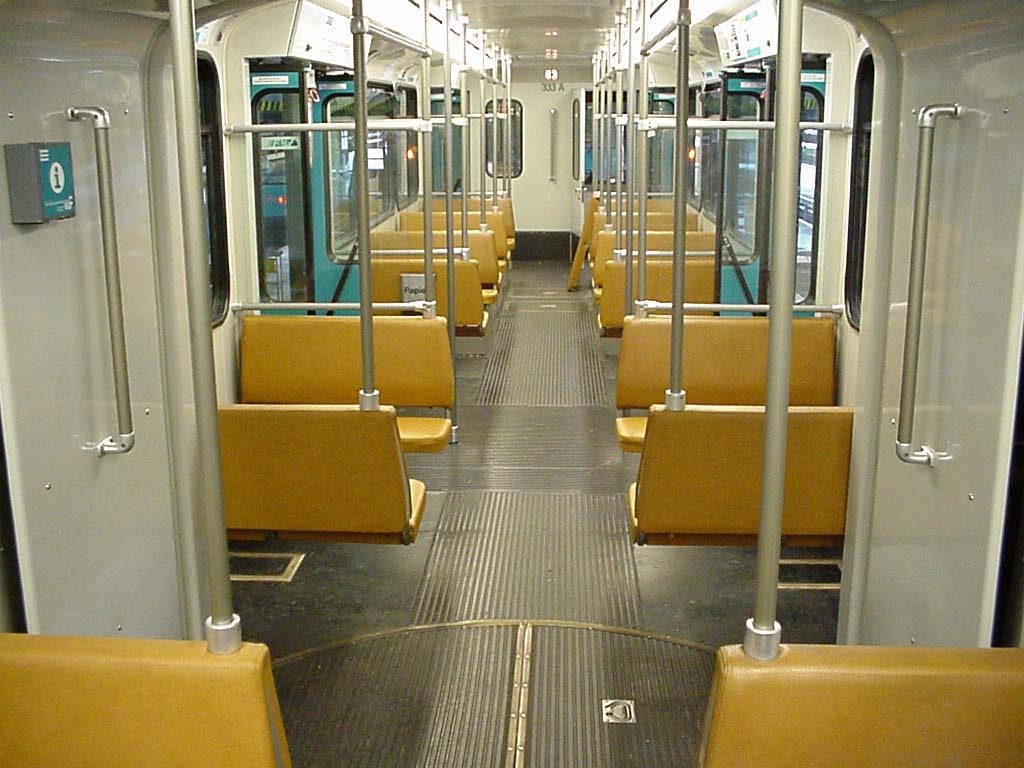
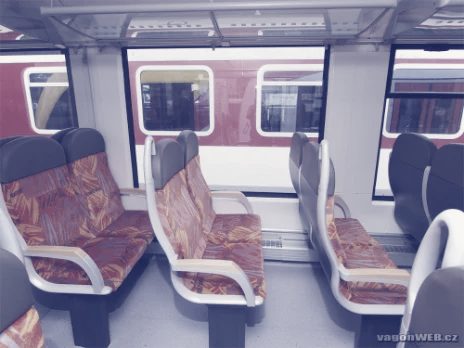
In der Regel Aufarbeitung. Verschlissen sind zuerst Bezug und Schaumoberfläche, während Rahmen und Befestigung tragfähig bleiben. Bei der Aufarbeitung werden Schaum und Bezug erneuert und das Gestell geprüft und instand gesetzt — deutlich günstiger als ein Neusitz und ohne die Zulassungsfragen, die ein neuer Sitztyp aufwirft. Grenze ist ein verformtes oder korrodiertes Gestell. Lassen Sie an einem Musterstück bewerten, bevor Sie die Flotte beauftragen.
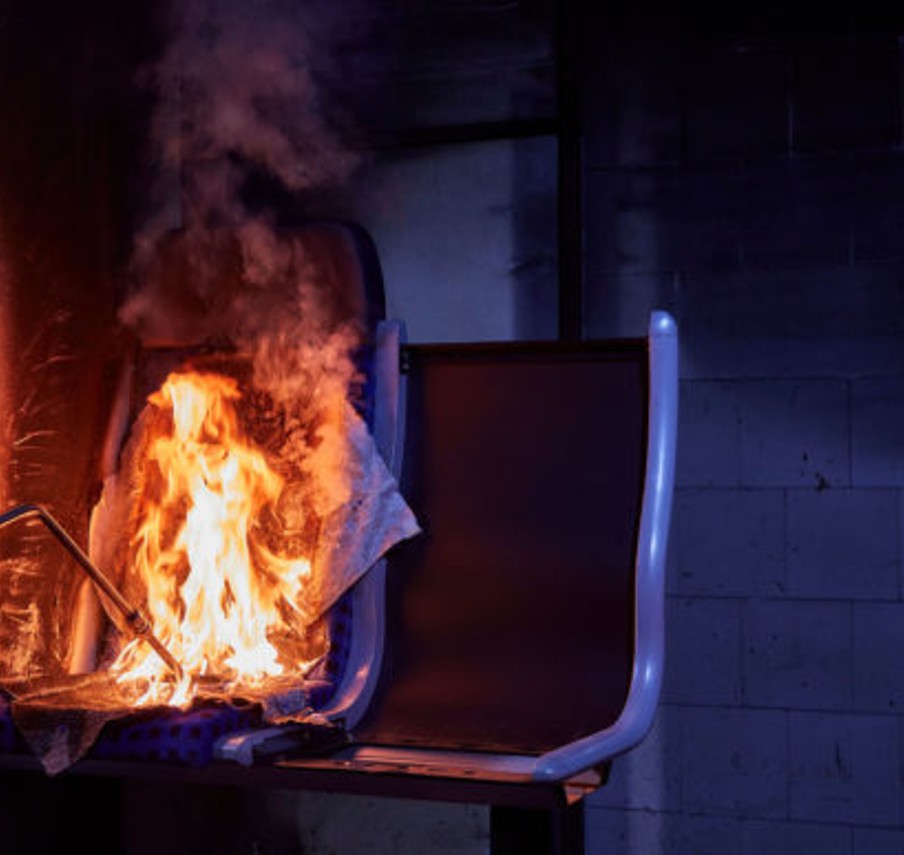
Indem Sie den Verbund prüfen lassen, nicht die Einzelkomponente. Bewertet werden Entflammbarkeit, Rauchdichte und Toxizität der Rauchgase im Zusammenspiel von Schaum, Bezug und Träger — Grundlage im europäischen Schienenverkehr ist die EN 45545. Praktische Folge für die Beschaffung: Der Bezug darf nicht unabhängig gewechselt werden, sonst verfällt das Prüfergebnis. Legen Sie die Materialkombination deshalb bereits in der Entwicklung fest und schreiben Sie sie in die Spezifikation.
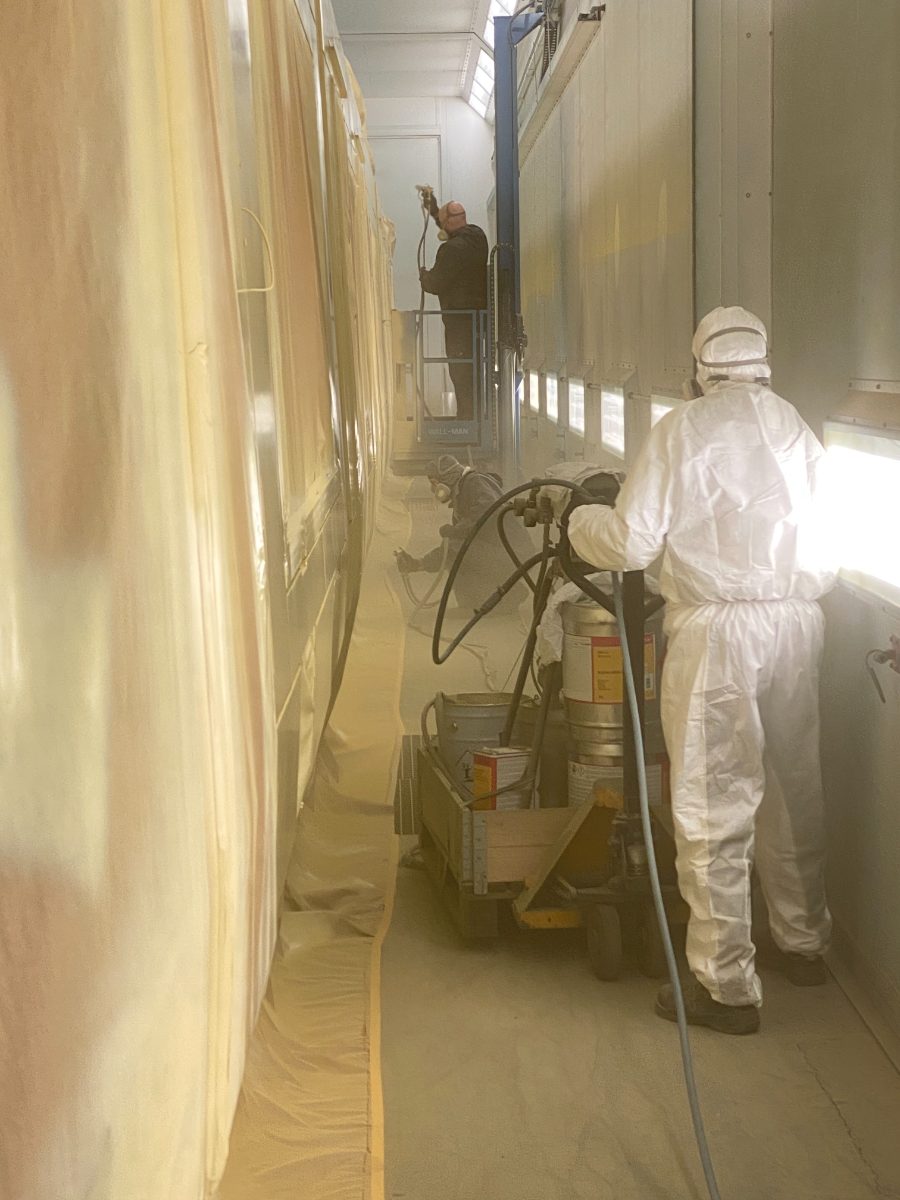
Ja — eine mobile, modular aufgebaute Lackierumgebung, die am Standort des Fahrzeugs aufgebaut wird und bei entsprechender Bauweise bis auf Fahrzeuglänge erweiterbar ist. Sie stellt Absaugung, Beleuchtung und definierte Bedingungen bereit. Damit entfallen Überführung und die Stillstandzeit für den Transport. Für kleinere Schäden reicht häufig Smart Repair, also punktuelle Instandsetzung ohne Komplettlackierung.
Über die Stillstandzeit statt über den Teilepreis. Entscheidend sind drei Größen: wie viele Fahrzeuge gleichzeitig außer Betrieb sein dürfen, wie lange ein Durchlauf dauert und ob die Arbeit vor Ort oder in der Werkstatt erfolgen muss. Ein Anbieter, der Sitzaufarbeitung und Oberflächenarbeiten im selben Durchlauf erledigt, halbiert die Zahl der Stillstände. Fragen Sie nach Durchlaufzeit pro Fahrzeug und nach der Möglichkeit, in Losen zu arbeiten.
Das hängt vom Leistungsumfang ab und gehört vor Beauftragung geklärt. Üblich ist: Der Aufarbeiter verantwortet die von ihm erbrachten Leistungen — Schaum, Bezug, Instandsetzung des Gestells — und dokumentiert den Zustand bei Anlieferung. Verlangen Sie eine Eingangsdokumentation je Sitz, eine Liste der ersetzten Komponenten und die Materialnachweise für Schaum und Bezug. Ohne Eingangsdokumentation ist im Streitfall nicht trennbar, was Vorschaden und was Ausführungsfehler war.
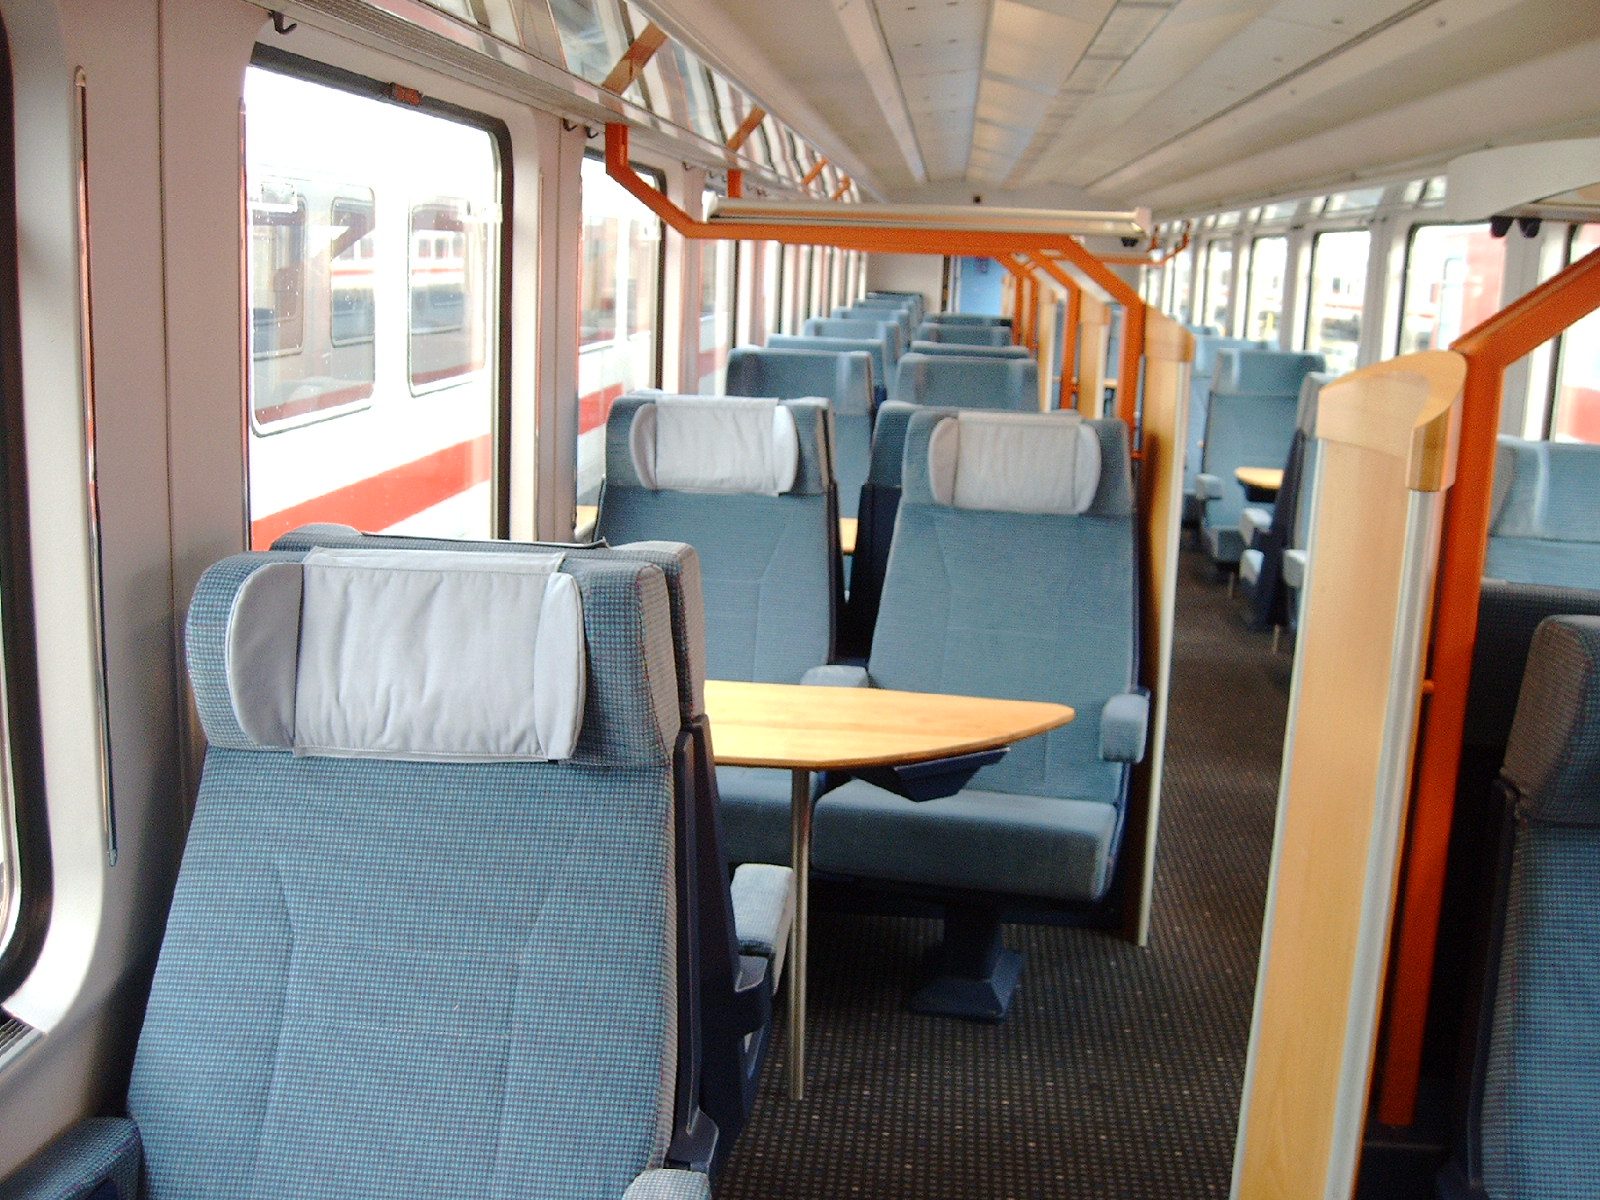
Für Polster von Fahrgastsitzen, Armlehnen und abnehmbare Kopfstützen gilt der Anforderungssatz R21. Geprüft wird der Polsteraufbau als Verbund — Bezug, gegebenenfalls Brandschutzschicht und Schaumkern —, nicht die Einzelkomponente. Welche Grenzwerte gelten, hängt von der Gefährdungsstufe HL1 bis HL3 ab, die sich aus Betriebs- und Bauartklasse des Fahrzeugs ergibt; Fahrzeuge in langen Tunneln oder mit Schlafwagen liegen höher. Für Sitze im Personalbereich, etwa Führerstandsitze, gelten eigene Anforderungen. Klären Sie Anforderungssatz und Gefährdungsstufe vor der Bemusterung.
Ja, in vielen Fällen. Polster und Bezug werden erneuert, Verstellmechanik und Federung geprüft und instand gesetzt und die Ergonomie an heutige Anforderungen angepasst. Das ist schneller verfügbar als ein Neusitz und vermeidet eine neue Zulassungsschleife für einen anderen Sitztyp. Grenze sind tragende Teile mit Verformung oder Rissen. Schicken Sie Typ, Baujahr und Fotos des Zustands, dann lässt sich der Aufwand einschätzen.
Meist reparieren. Risse, Abplatzungen und Kratzer lassen sich ausbessern und neu lackieren; die Schale behält Geometrie, Gewicht und Zulassung. Gegenüber dem Neuteil sparen Sie Kosten und Lieferzeit. Wichtig ist, dass Reparaturmaterial und Lack zum Brandschutznachweis passen — das gehört in die Spezifikation. Bei großflächigen Strukturschäden ist ein Neuteil die sicherere Wahl.
Die Schaumsysteme sind auf die Beanspruchung durch Sitzen und die Brandschutzanforderungen im Bahnbereich abgestimmt; geprüft wird der Polsterverbund nach EN 45545-2.
Militär & Verteidigung
Sitzsysteme, Minenschutz, Vertraulichkeit und Kleinserie.
Militär und Verteidigung ist einer unserer Zielmärkte, zu Projekten, Kunden und Bauteilen machen wir jedoch keine öffentlichen Angaben. Anfragen behandeln wir ausschließlich im direkten Kontakt und unter Vertraulichkeit: sales@metz-group.de oder +49 9624 922343-0. Bitte senden Sie in der ersten Nachricht keine schutzbedürftigen Unterlagen mit — wir klären zunächst den Rahmen und stimmen dann den Weg für die Datenübergabe ab.
Über drei Ebenen: eine Vertraulichkeitsvereinbarung vor der ersten Datenübergabe, eine Regelung, welche Unterlieferanten eingebunden werden dürfen und welche Daten sie sehen, und ein vereinbarter Übertragungsweg statt E-Mail-Anhang. Fragen Sie den Fertiger außerdem, wie viel der Wertschöpfung im eigenen Haus bleibt — je weniger Stufen zugekauft werden, desto kleiner ist der Kreis, der Ihre Daten überhaupt benötigt.
Nicht über den Stückpreis, sondern über Rüstaufwand und Variantenlogik. Sinnvoll ist eine Konstruktion mit gemeinsamer Basis und definierten Anbauvarianten — dann bleibt das Grundbauteil gleich und nur Zusatzfunktionen unterscheiden sich. Bringen Sie in die Anfrage die Variantenzahl, die Menge je Variante und die Frage ein, ob Gleichteile erlaubt sind. Häufig senkt eine einzige konstruktive Vereinheitlichung die Kosten stärker als jede Preisverhandlung.
Über nachprüfbare Fähigkeiten statt über Kundennamen: Zertifikate mit Geltungsbereich, Qualifikationsnachweise für Schweißverfahren, Messmittelausstattung, eigene Konstruktion und Werkzeugbau, Fertigungstiefe. Ergänzend belastbar ist ein Musterauftrag an einem unkritischen Bauteil — er zeigt Termintreue, Dokumentationsqualität und Kommunikationsverhalten schneller als jede Präsentation.
Teilweise. Die Zeit entsteht selten in der Fertigung, sondern in der Beschaffung von Vormaterial, im Werkzeug- und Vorrichtungsbau und in Freigabeschleifen. Verkürzen lässt sich das, indem Vormaterial früh disponiert, Vorrichtungen parallel zur Freigabe gebaut und Bemusterung sowie Serienfreigabe zusammengelegt werden. Wichtig ist, dass Konstruktion und Fertigung im Austausch stehen — getrennte Häuser addieren Wartezeiten, die niemand einplant.
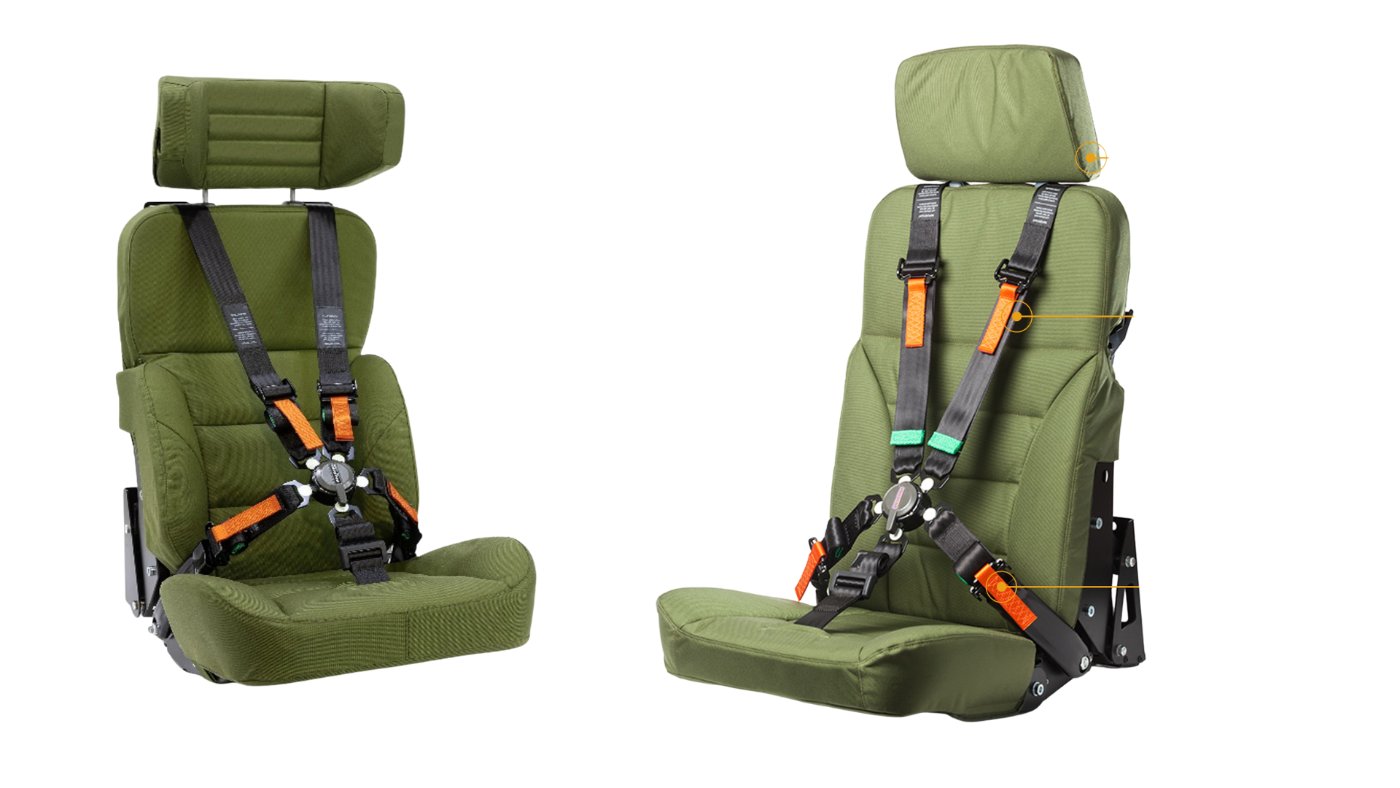
Eine zentrale. Bei einer Detonation unter dem Fahrzeug wirken extrem hohe Beschleunigungen über den Boden auf die Insassen. Minenschutzsitze werden deshalb häufig an Wand oder Decke statt am Boden befestigt und nehmen Energie auf, bevor sie den Körper erreicht. Die Schutzstufen für Insassen beschreibt die NATO-Norm STANAG 4569 (AEP-55); nachgewiesen wird der Schutz am Gesamtsystem aus Fahrzeug und Sitz, nicht am einzelnen Polster. Für den Zulieferer heißt das: Gestell und Polster werden exakt nach der Vorgabe gefertigt, die der Systemhersteller mit dem Nachweis abgesichert hat.
Polster in Militärfahrzeugen müssen schwer entflammbar und raucharm sein, Dauerbelastung durch Vibration aushalten, mit Ausrüstung und Schutzweste kompatibel bleiben und sich im Feld tauschen lassen. Bezüge sind verschleißfest, reparierbar und in der geforderten Farbe. Bewährt haben sich Formschaumpolster mit definierter Härte und abnehmbare Bezüge. Nennen Sie Brandschutzvorgabe, Farbe und Einsatzprofil, dann lässt sich der Aufbau festlegen.
Ja. Polster und Bezüge werden erneuert, Gestelle geprüft, instand gesetzt oder an neue Anforderungen angepasst — etwa für zusätzliche Ausrüstung oder geänderte Gurtsysteme. Bei laufenden Flotten ist das oft schneller als eine Neubeschaffung. Bei sicherheitsrelevanten Änderungen an Sitz oder Befestigung wird der Systemhersteller oder die zuständige Stelle eingebunden; wir fertigen nach der freigegebenen Vorgabe.
Ja. Die metz group in Kümmersbruck bei Amberg in der Oberpfalz fertigt Schweißbaugruppen nach DIN EN ISO 3834-2, Rohr- und Laserteile, zerspante Teile sowie Formschaum- und Polsterteile an einem Standort — mit eigenem Vorrichtungsbau für reproduzierbare Kleinserien. Weil wenige Stufen zugekauft werden, bleibt der Kreis klein, der Ihre Unterlagen sieht. Erstkontakt bitte ohne schutzbedürftige Unterlagen an sales@metz-group.de.
Gefragt ist ein Fertiger, der Gestell, Schaum, Bezug und Montage beherrscht und nach der Spezifikation des Fahrzeugherstellers arbeitet. Wir fertigen Sitze und Sitzgruppen in Kleinserie: Rohr- und Blechgestelle aus eigener Schweißerei nach DIN EN ISO 3834-2, Polster aus flammgeschützten Schaumsystemen, Bezüge aus der eigenen Näherei. Für die Anfrage brauchen wir Bauraum, Anbindungspunkte an Wand, Decke oder Boden, Anzahl der Plätze, Lastannahmen und die geforderten Nachweise. Anfragen behandeln wir vertraulich über sales@metz-group.de.
Bauraum, Varianten und kleine Stückzahlen.
Durch ein gemeinsames Toleranzkonzept und eine gemeinsame Bemusterung. Wenn Rahmen, Schaum und Verkleidung von verschiedenen Lieferanten kommen, addieren sich deren Einzeltoleranzen ungeplant — im Fahrzeug zeigt sich das als Spaltmaß oder Falte. Legen Sie fest, welches Bauteil die Referenz bildet, und lassen Sie die Kette an einem Musteraufbau prüfen, bevor die Serie anläuft.
Ja, wenn die Fertigungstiefe zum Volumen passt. Bei zwanzig Fahrzeugen ist nicht der Teilepreis maßgeblich, sondern wie oft gerüstet, abgestimmt und transportiert wird. Ein Betrieb, der Rohr, Blech, Schaum, Bezug und Oberfläche am selben Standort hat, rüstet einmal für die ganze Baugruppe. Nennen Sie in der Anfrage die Jahresmenge, die Losgröße und die Variantenzahl — daraus ergibt sich der Aufwand, nicht aus der Zeichnung allein.
Über einen definierten Änderungsstand statt über Zurufe. Festzulegen sind: ab welcher Fahrzeugnummer die Änderung gilt, was mit vorhandenen Beständen und Vorrichtungen geschieht und ob eine neue Bemusterung nötig ist. In Kleinserien ist das beherrschbar, weil die Bestände klein sind — vorausgesetzt, es gibt eine Stelle, die Konstruktion und Fertigung gleichzeitig informiert.
Bauteil oder Baugruppe, vorgesehener Werkstoff, Jahresmenge und Losgröße, Einsatzbranche sowie eine Zeichnung oder ein 3D-Datensatz (STEP, IGES, DXF-DWG, STL). Das reicht für eine erste Bewertung. Toleranzen, Oberfläche und Nachweise lassen sich danach klären. Fehlen Stückzahl und Einsatzzweck, kann niemand seriös kalkulieren — das ist der häufigste Grund für Rückfragen und Verzögerung.
Ein Fertiger mit Sitzentwicklung, Schaum, Näherei und Metallbau unter einem Dach. Wir liefern neue Polster für Bus und LKW, Sitze und Lehnen für Sonderfahrzeuge und erweitern bewährte Grundsitze um zusätzliche Funktionen — etwa die multifunktionale Sitzlehne „Comfort and Security“. Bauraum, Anschlusspunkte und Stückzahl genügen für eine erste Einschätzung.
Über drei Stellschrauben: einen Schaum mit hoher Dauergebrauchseigenschaft, der nach Jahren nicht durchsitzt, einen strapazierfähigen, schwer entflammbaren Bezug und eine Konstruktion, bei der Polster einzeln tauschbar sind. Gegen Vandalismus helfen schnitthemmende Zwischenlagen und verdeckte Befestigungen. Tauschbare Polster senken die Kosten über die Lebensdauer stärker als der robusteste Bezug.
Meist nicht. Oft lässt sich ein bewährter Grundsitz um die benötigten Funktionen ergänzen, statt ihn neu zu entwickeln — Aufnahmepunkte, Lehnenkontur und Polsteraufbau werden angepasst, die erprobte Basis bleibt. Das spart Entwicklungszeit und Erprobung. Nötig sind dafür der verfügbare Bauraum, die Anschlusspunkte am Fahrzeug, Lastannahmen und die geforderten Zusatzfunktionen. Ob die Anpassung reicht, klären wir anhand dieser Angaben.
Intralogistik & Automatisierung
Automatisierung, Retrofit und die Schnittstelle zwischen Mechanik und Software.
Weniger an der Stückzahl als an der Wiederholung: Ein Handgriff, der pro Schicht hundertmal identisch abläuft, amortisiert sich schneller als eine hohe Jahresmenge in wechselnden Varianten. Zweiter Treiber sind Ergonomie und Ausfalltage bei schweren oder über Kopf ausgeführten Handgriffen. Für eine belastbare Rechnung brauchen Sie Taktzeit, Schichtmodell, Handlingsgewicht und die Angabe, wie stabil die Teilegeometrie ist — streuende Teile treiben die Kosten der Greiftechnik.
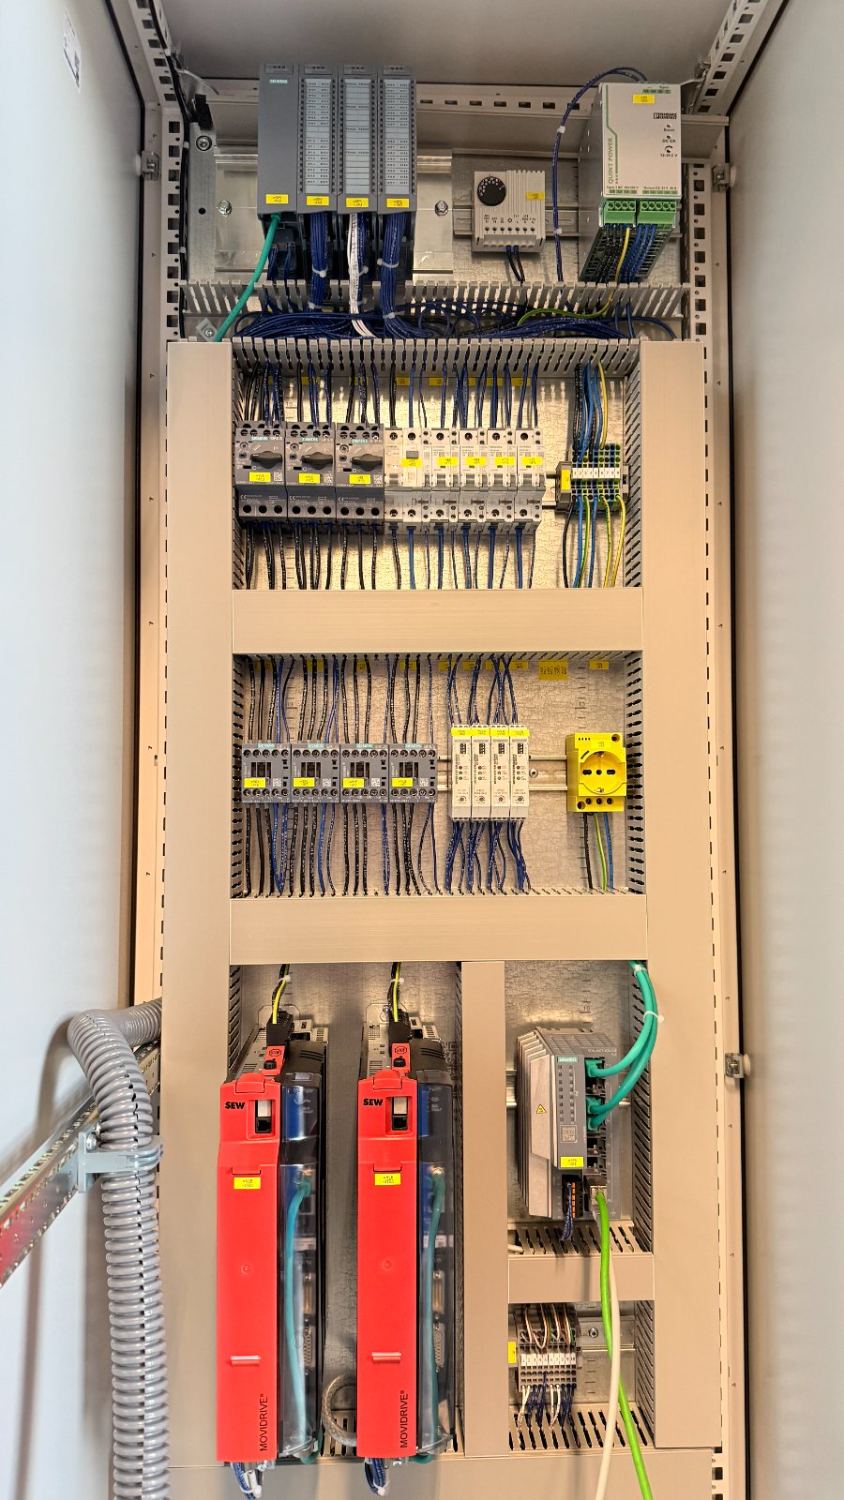
Das ist der klassische Retrofit-Fall: Mechanik bleibt, ersetzt werden Steuerung, Verkabelung, Sicherheitstechnik und Visualisierung. Wirtschaftlich ist das, wenn die Mechanik noch mehrere Jahre tragen soll und der Grundprozess unverändert bleibt. Zu klären sind Dokumentationslage, Zustand der Antriebe und die aktuellen Sicherheitsanforderungen — die haben sich seit dem Bau der Anlage in der Regel verschärft. Die elektrische Erstprüfung erfolgt nach DIN VDE 0100-600.
Das ist der häufigste Grund, warum Automatisierungsprojekte kippen: Anlagenbauer und Programmierer interpretieren Toleranzen, Signalzustände und Störungsfälle unterschiedlich, und die Fehlersuche läuft zwischen beiden hin und her. Vermeiden lässt es sich durch Vergabe an einen Verantwortlichen für Mechanik und Steuerung — oder, wenn getrennt vergeben wird, durch ein gemeinsam abgestimmtes Schnittstellen- und Störungskonzept vor Baubeginn, inklusive der Frage, wer die Inbetriebnahme führt.
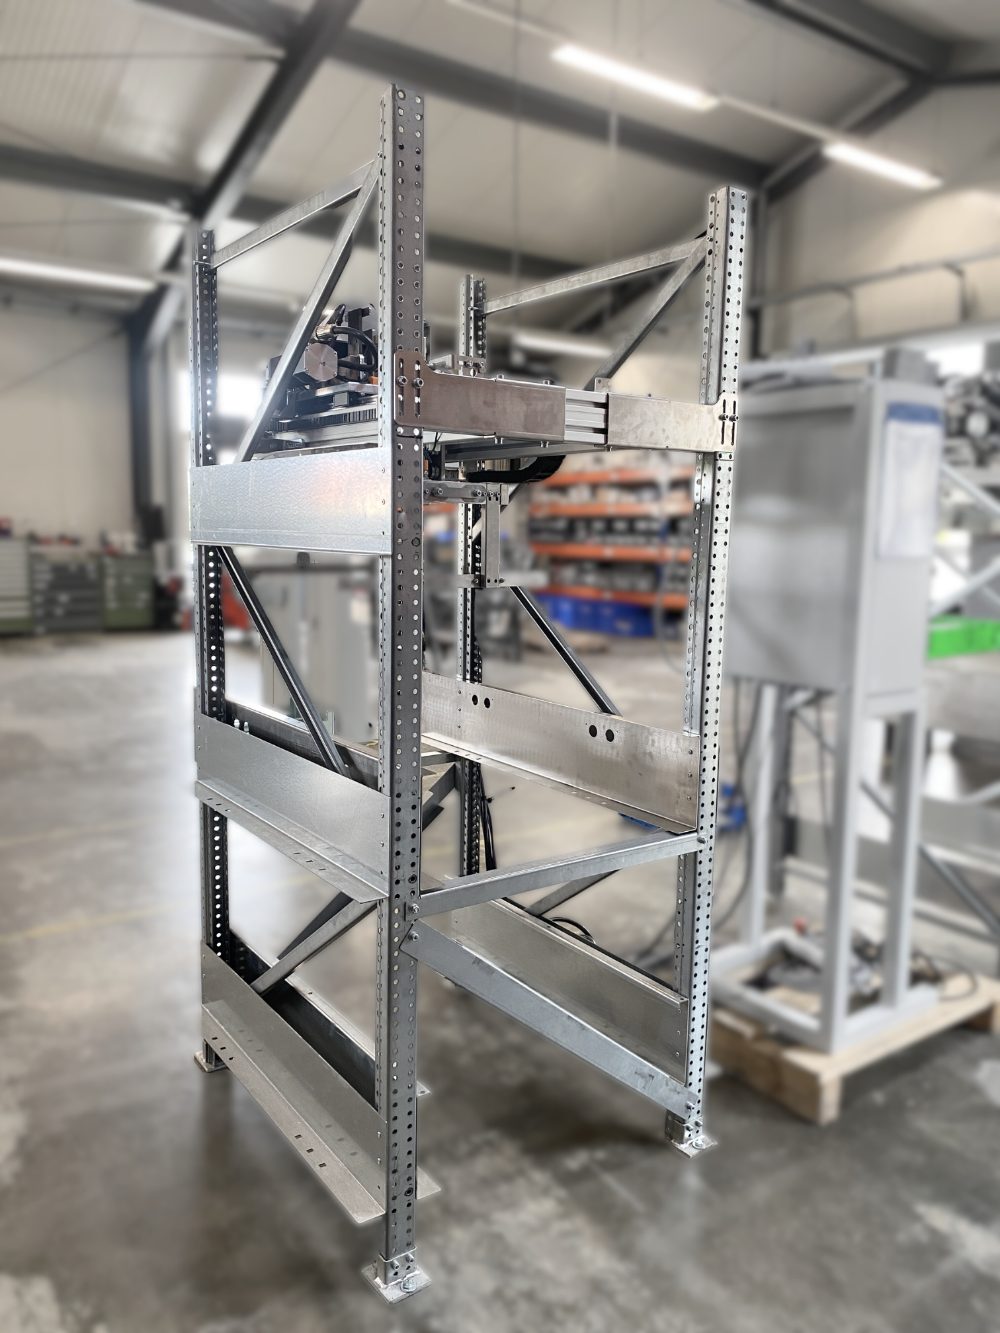
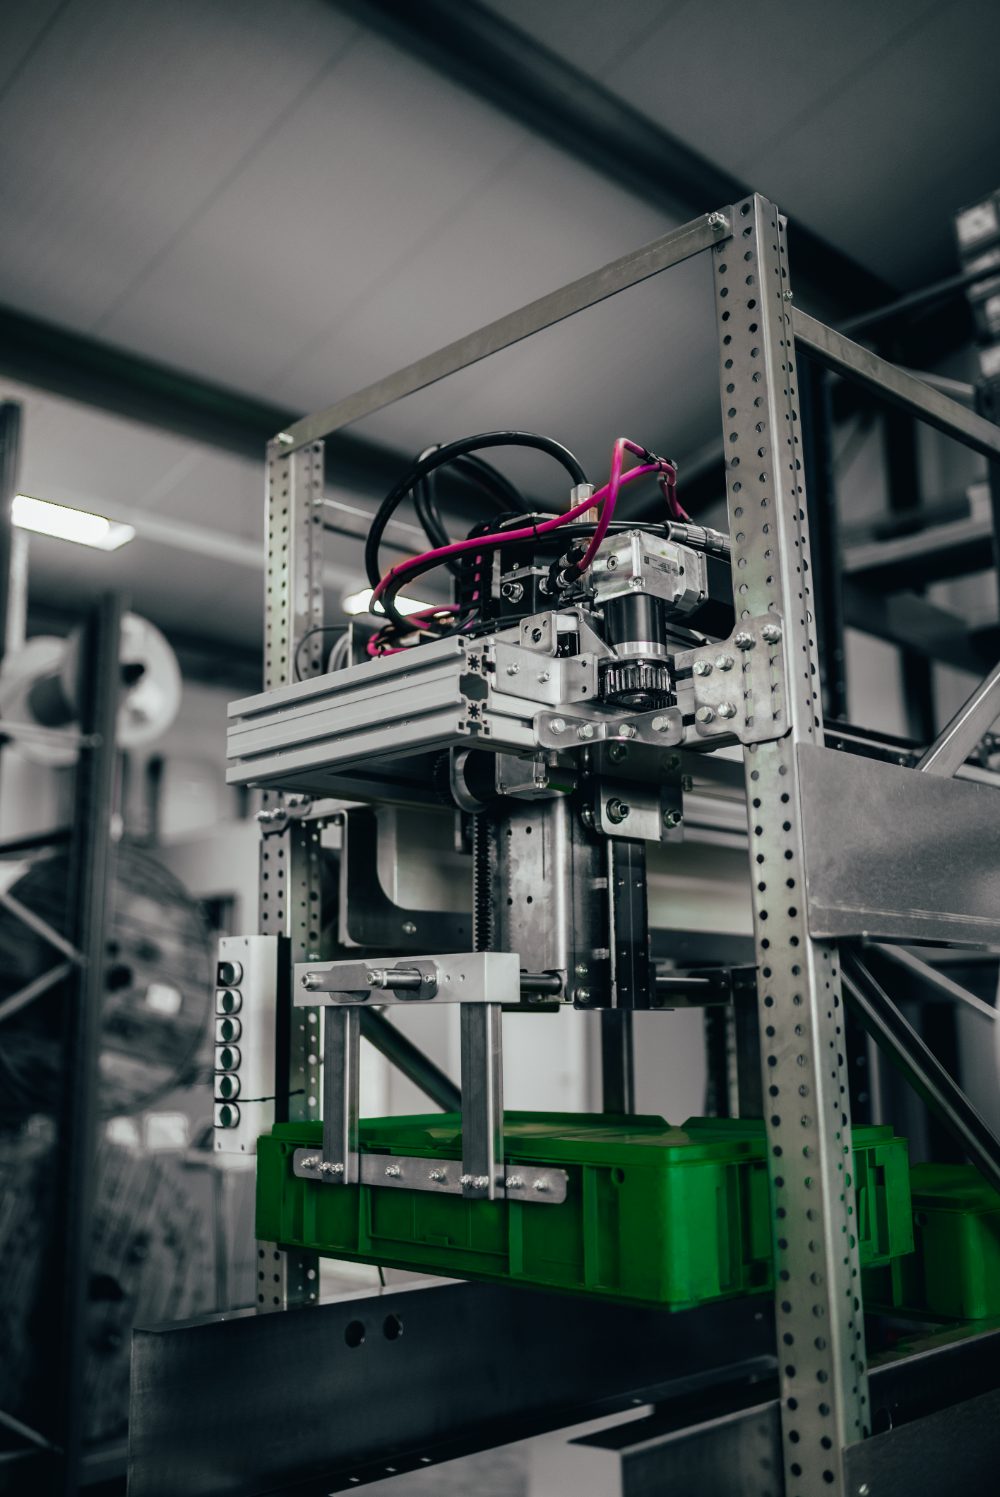
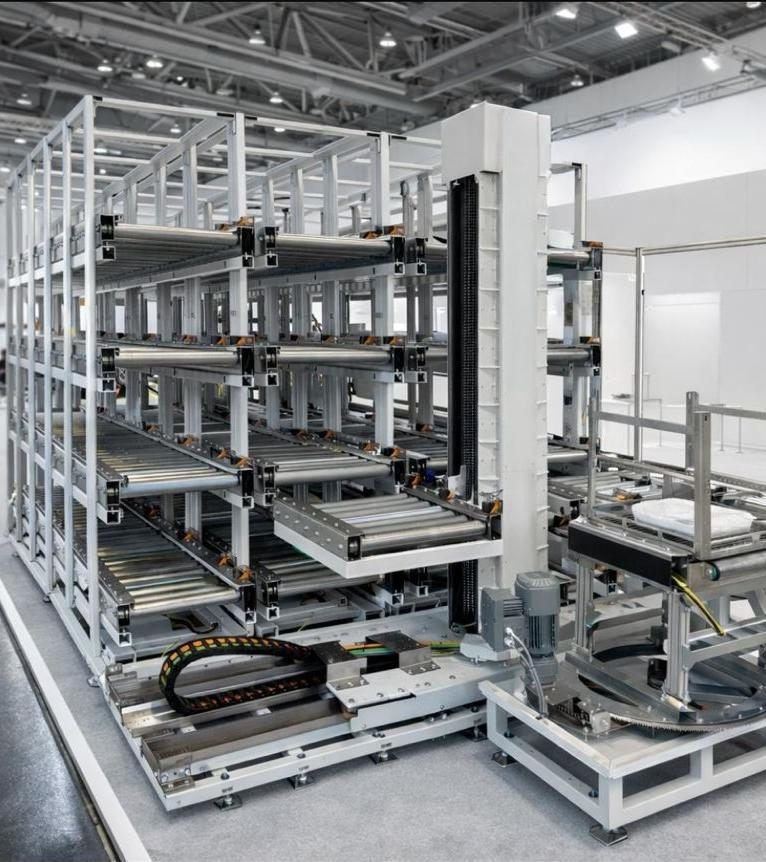
Sie brauchen einen Puffer, der die Schicht überbrückt, eine Übergabe, die ohne Bediener funktioniert, und eine Rückmeldung an die Steuerung, wenn der Puffer leerläuft. Praktisch heißt das: Lagerturm oder Magazin mit definierter Aufnahme, automatisierte Übergabe zur Maschine und eine Anbindung an MES oder ERP, damit der Bestand sichtbar bleibt. Ohne diese Rückmeldung endet die unbemannte Schicht beim ersten Leerlauf — und niemand erfährt es vor Schichtbeginn.
Wer die Anlage in Verkehr bringt oder wesentlich verändert, trägt die Verantwortung — bei einem Umbau kann das auf den Betreiber übergehen. Verlangen Sie deshalb Klarheit darüber, wer die Risikobeurteilung erstellt, welche Schutzmaßnahmen daraus folgen und wer die elektrische Prüfung nach DIN VDE 0100-600 durchführt und dokumentiert. Lassen Sie sich die Dokumentation vor der Abnahme vorlegen, nicht danach.
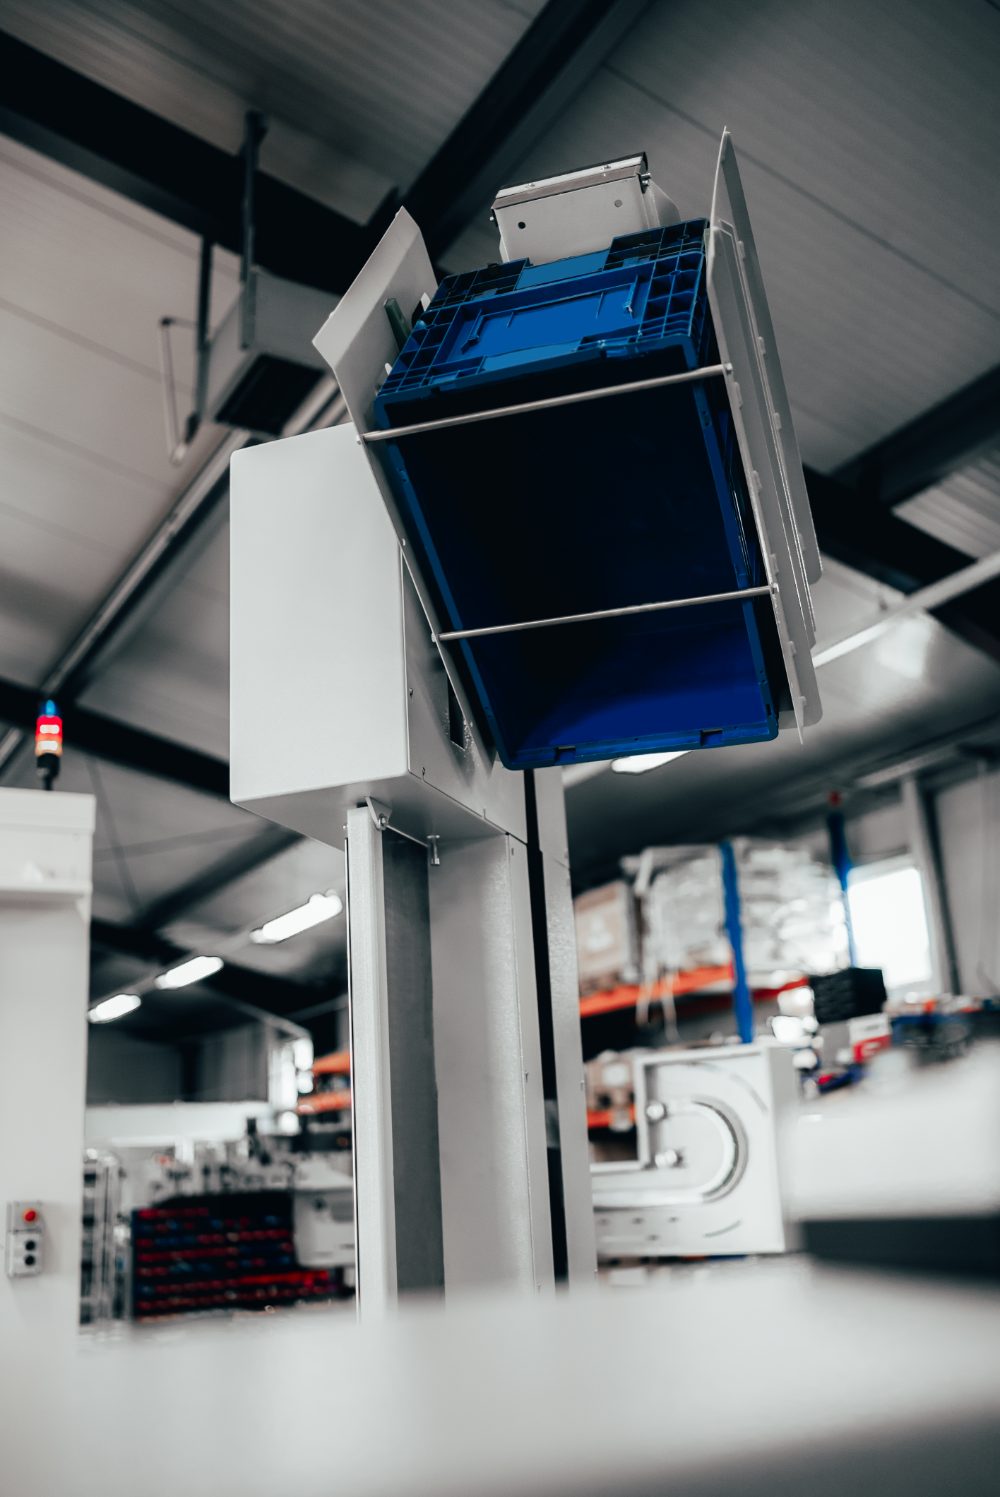
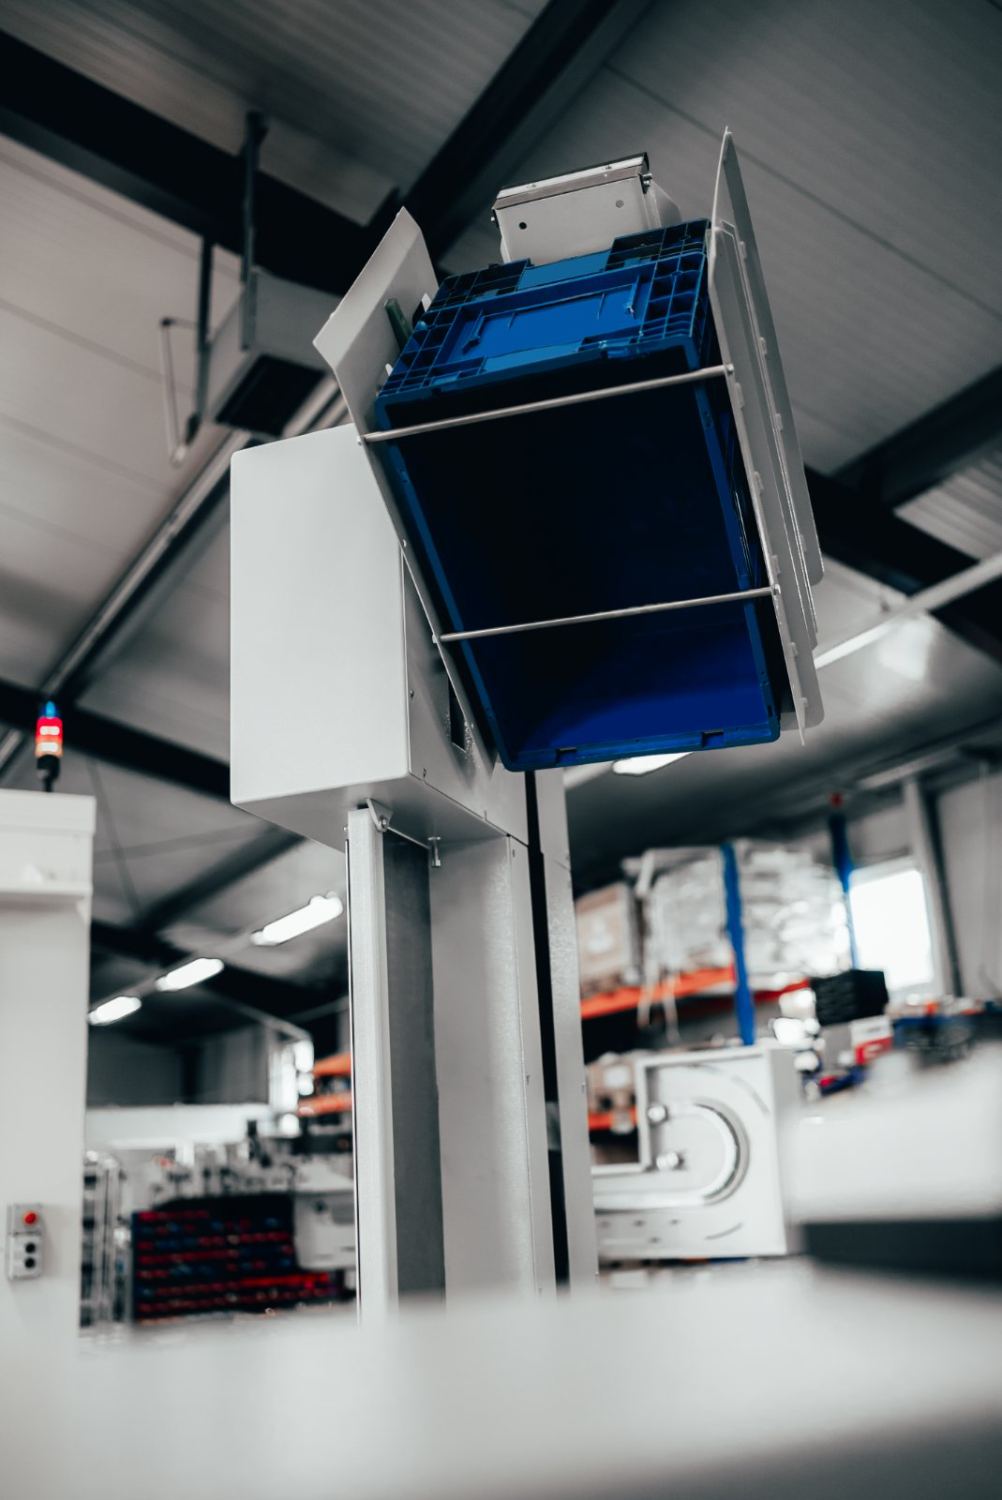
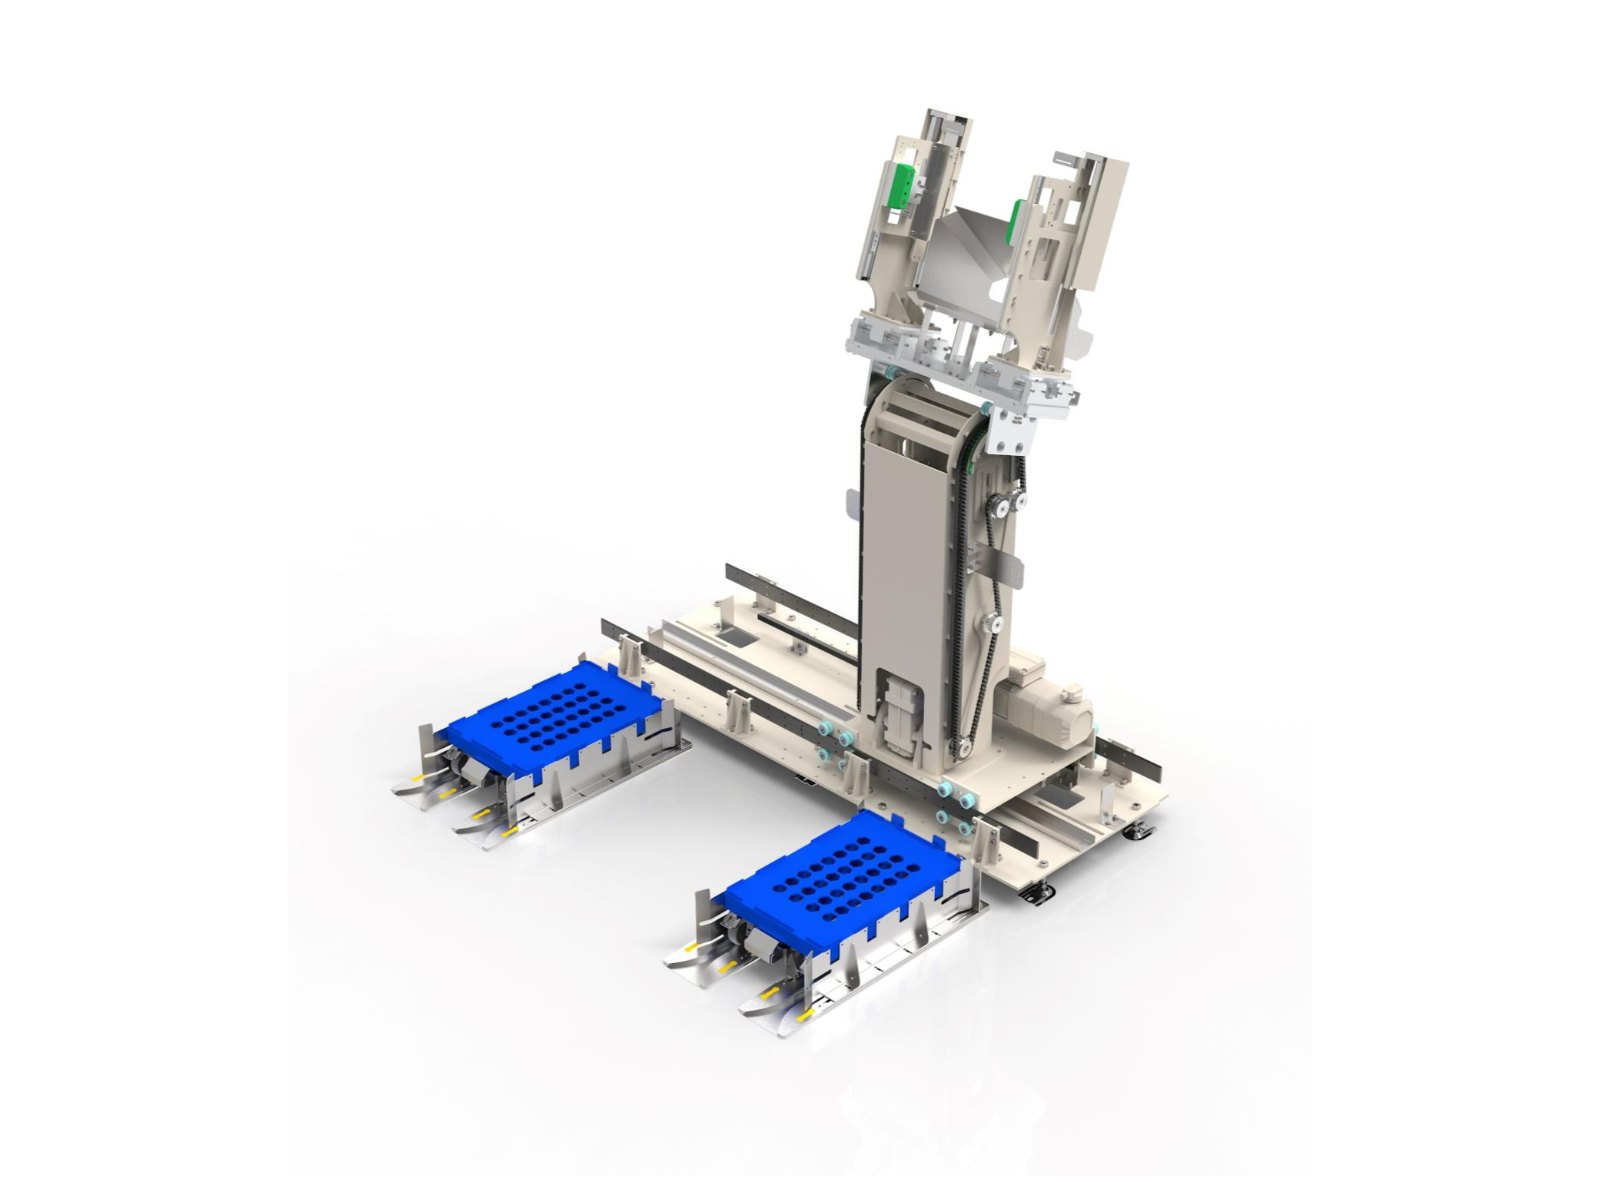
Ja. Standard ist das Kistenhubgerät bis 300 kg, als Schwerlastvariante bis 1.000 kg. Darüber hinaus fertigen wir Hubgeräte mit Höhe, Breite und Traglast nach Wunsch sowie Ein- und Zweisäulenlifte mit frei wählbarer Kipphöhe — für höhere Lasten oder Hygienebereiche auch in Edelstahl. Für die Auslegung brauchen wir Behältermaß, Gewicht, Hub- und Kipphöhe und den Takt.
Über Peripherie, die zwischen Fahrzeug und Anlage vermittelt: Hubgeräte mit FTS-Übergabe überbrücken Höhenunterschiede, Kipplifte mit Doppelaufnahme ermöglichen den schnellen Behälterwechsel, Magazinlösungen puffern Behälter und sind selbst per FTS oder AGV transportierbar. Entscheidend ist die Signalschnittstelle zur Anlagensteuerung — sie sollte vor der Mechanik festgelegt werden. Nennen Sie Fahrzeugtyp, Übergabehöhe und Steuerung der Anlage.
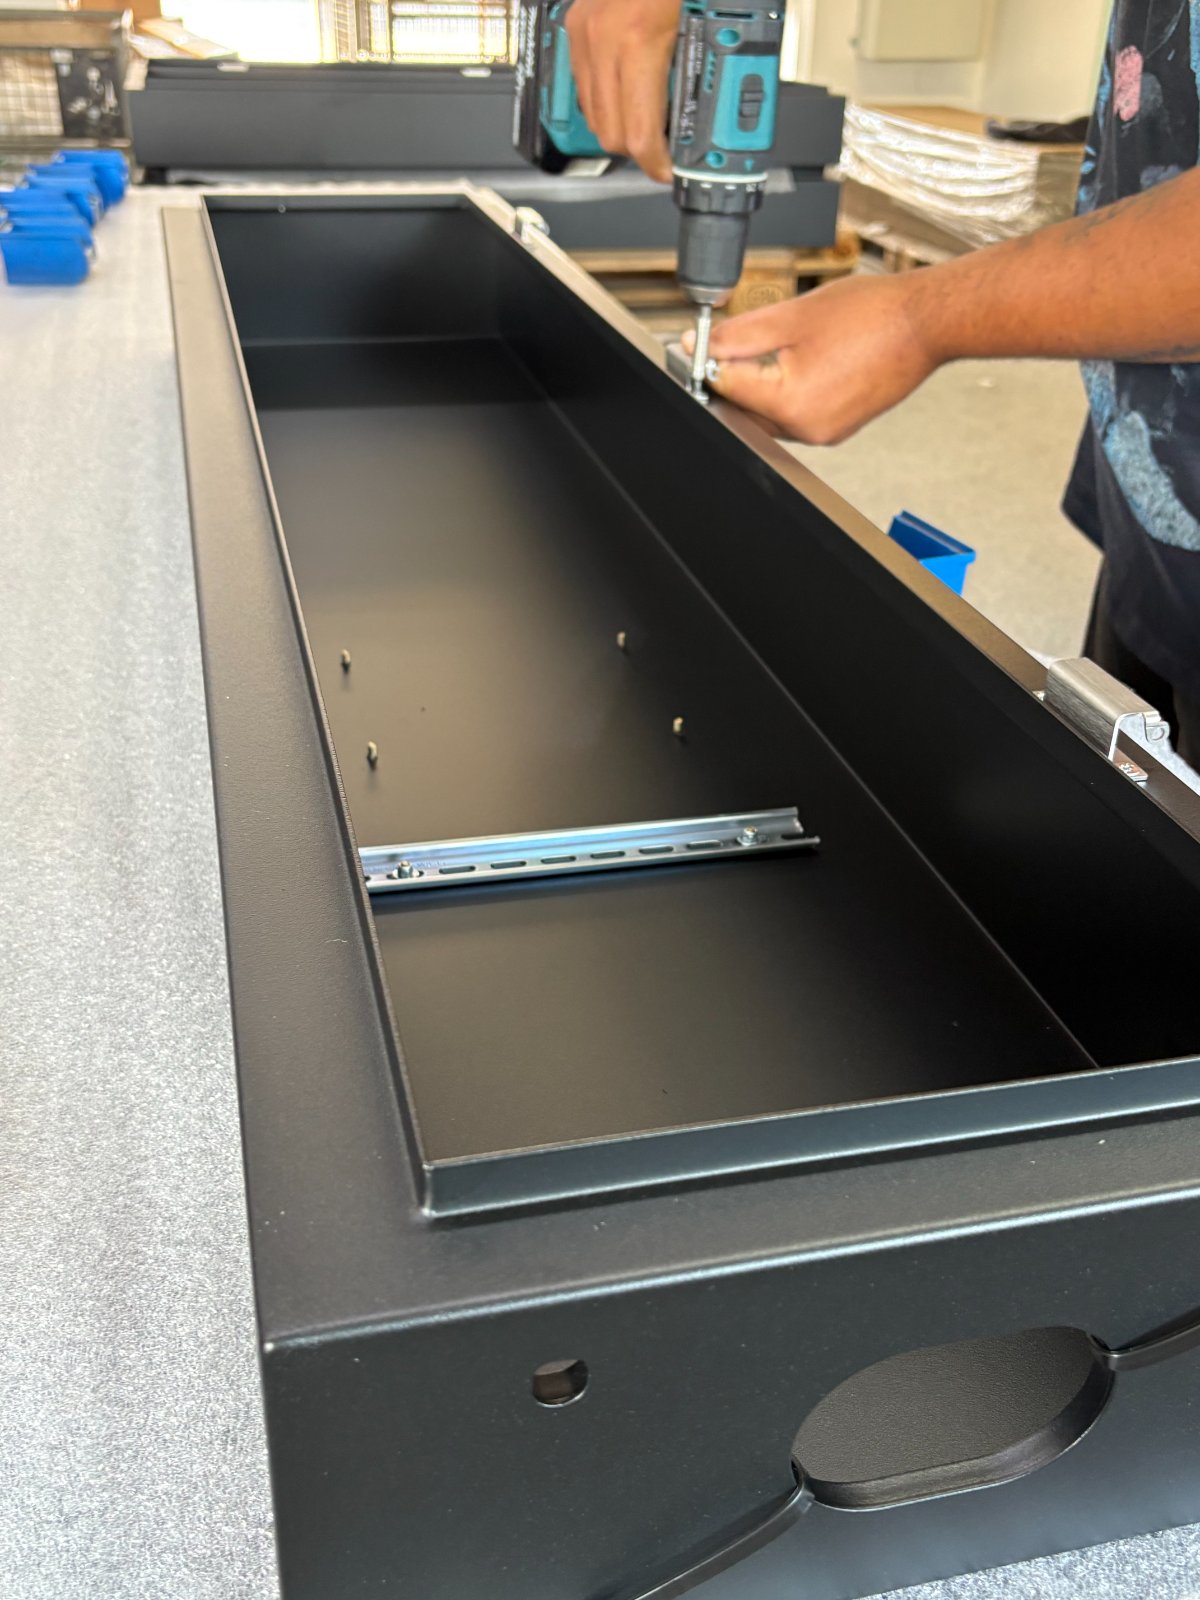
Stahlblechbehälter nach Maß fertigen wir für hohe Lasten, Wasch- und Härteprozesse und die Brandschutzlagerung — roh, verzinkt, beschichtet oder aus Edelstahl. Passend dazu gibt es Bodenroller in 300 × 400, 400 × 600 und 600 × 800 mm oder in Wunschgröße. Für ein Angebot genügen Innenmaß, Last, Prozesstemperatur und Stückzahl.
Ja. Anlagentechnik und Steuerungssoftware entstehen in der Gruppe am selben Standort in Kümmersbruck — mit einer Verantwortung für die ganze Anlage.
Bauindustrie & Innenausbau
Profile für Wandschutz, Sockel und Ausschreibung.
Rammschutzprofile und Eckschutz aus Aluminium oder Edelstahl. Sie schützen Wände dort, wo Betten, Rollstühle und Wagen täglich anstoßen, und lassen sich desinfizieren. Edelstahl 1.4301 ist die robusteste und hygienischste Lösung, pulverbeschichtetes Aluminium die farblich freiere. Wichtig sind eine Montagehöhe passend zu den Fahrzeugen im Haus und eine durchgehende Linie über Ecken und Türzargen.
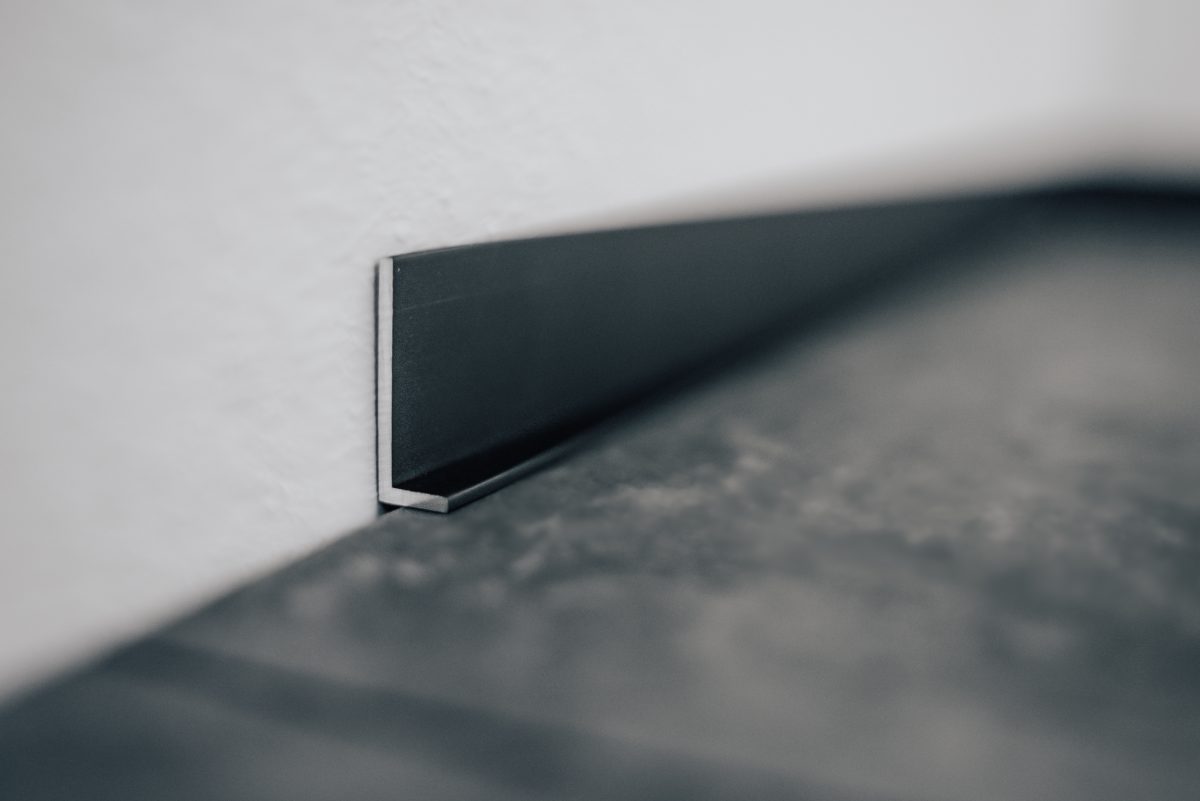
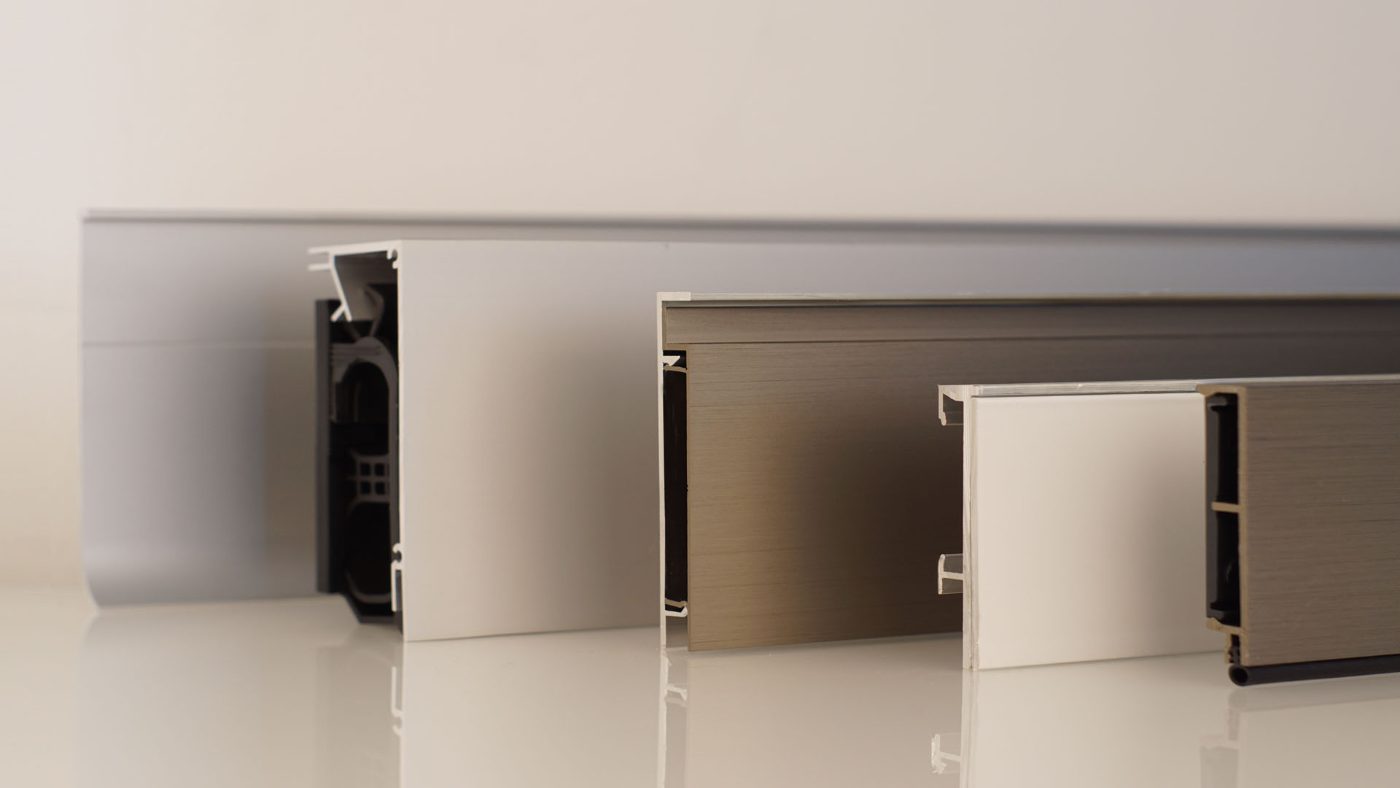
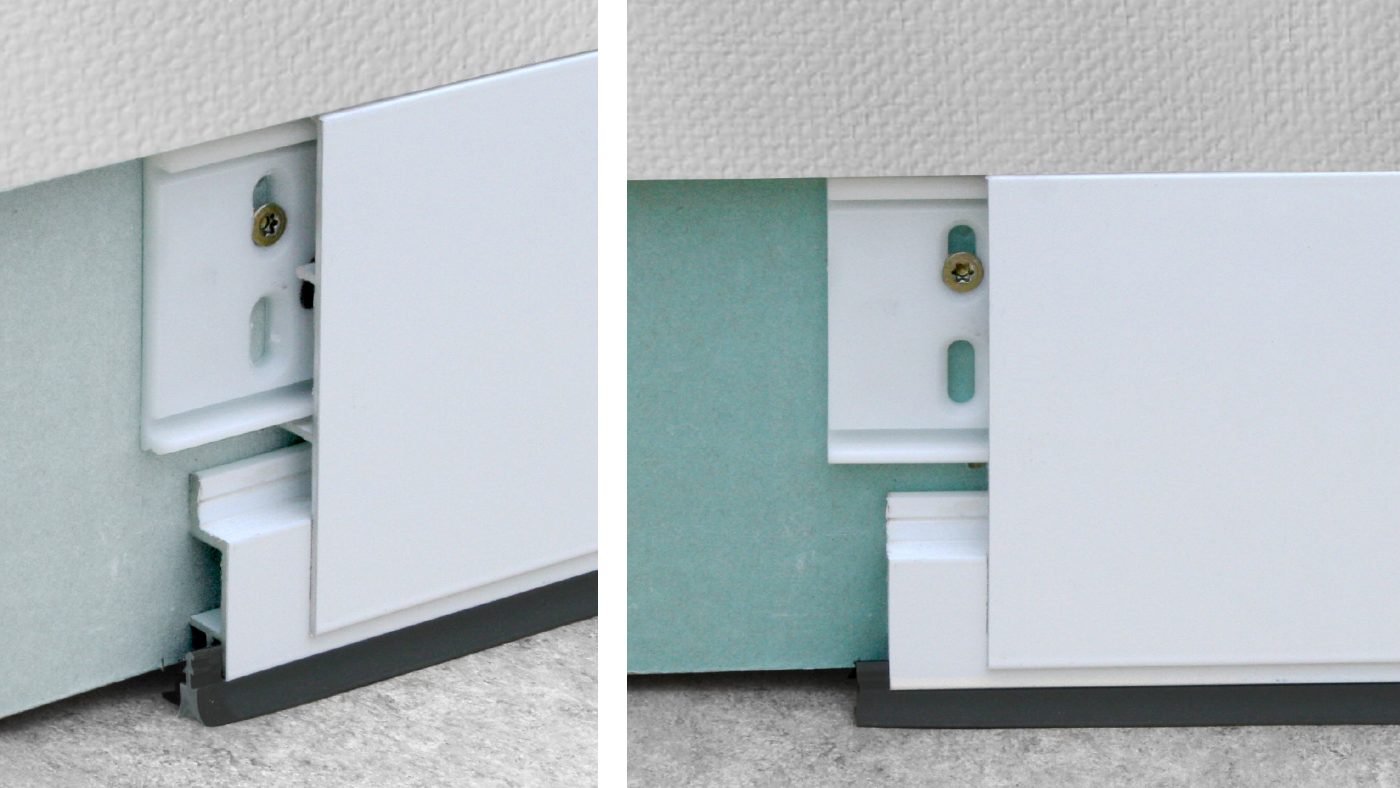
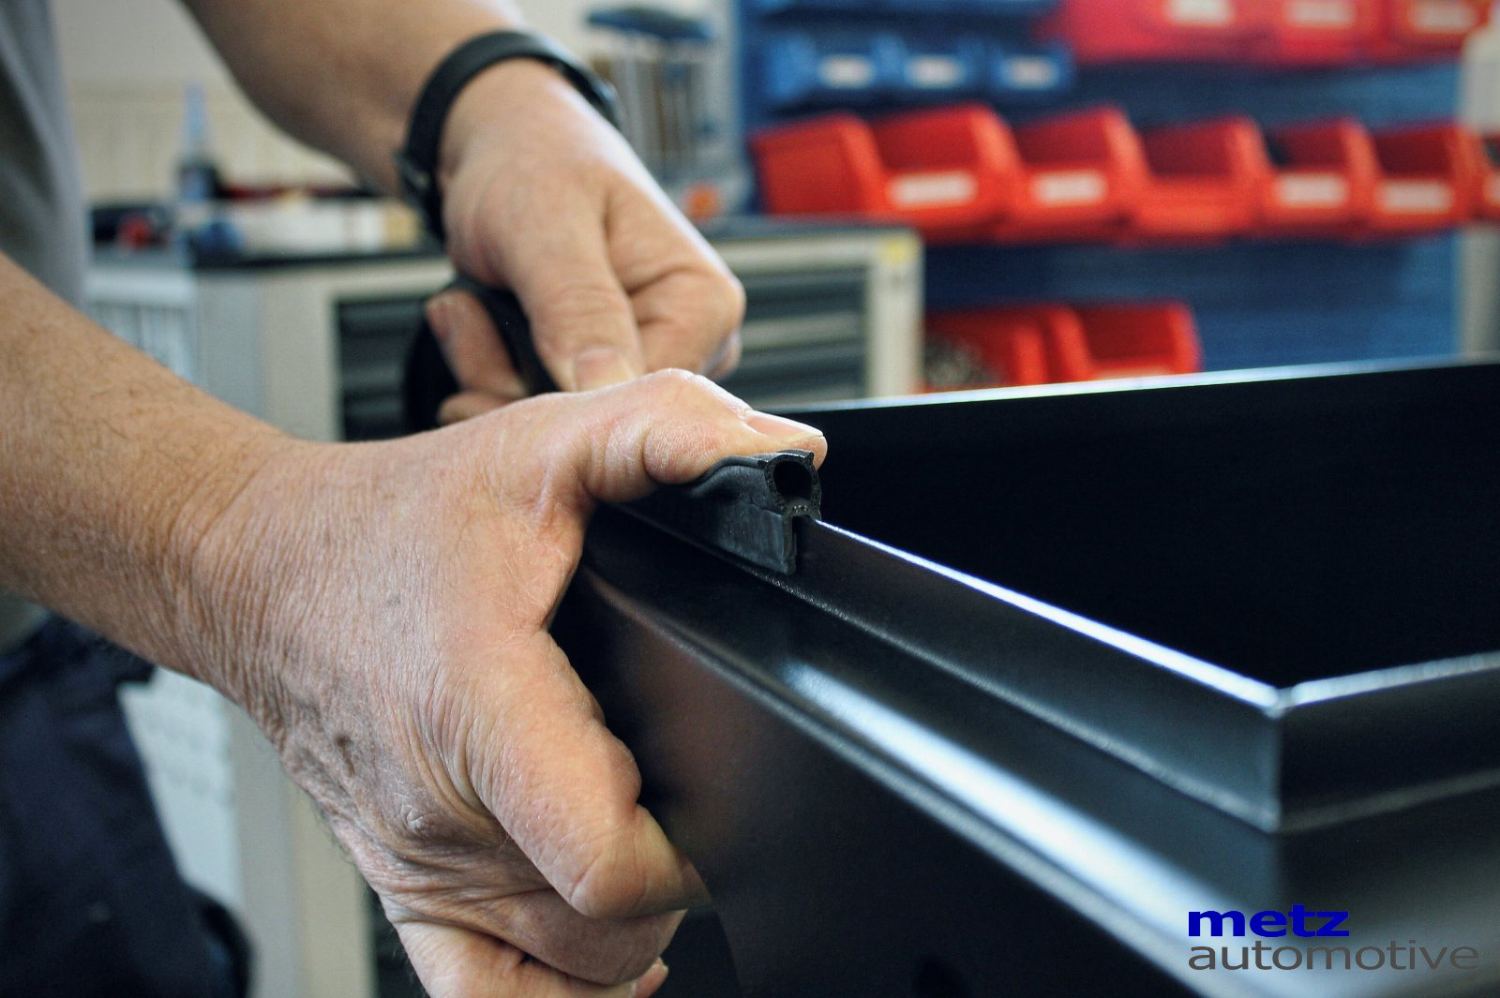
Aluminium eloxiert oder pulverbeschichtet passt für die meisten Räume — leicht, formstabil, in RAL- und NCS-Farben. Edelstahl lohnt sich, wo nass gereinigt, desinfiziert oder stark beansprucht wird: Kliniken, Großküchen, Labore, Industrie. Beide gibt es wandbündig oder aufgesetzt, mit oder ohne Bodenbelagsaufnahme und Dichtungskeder.
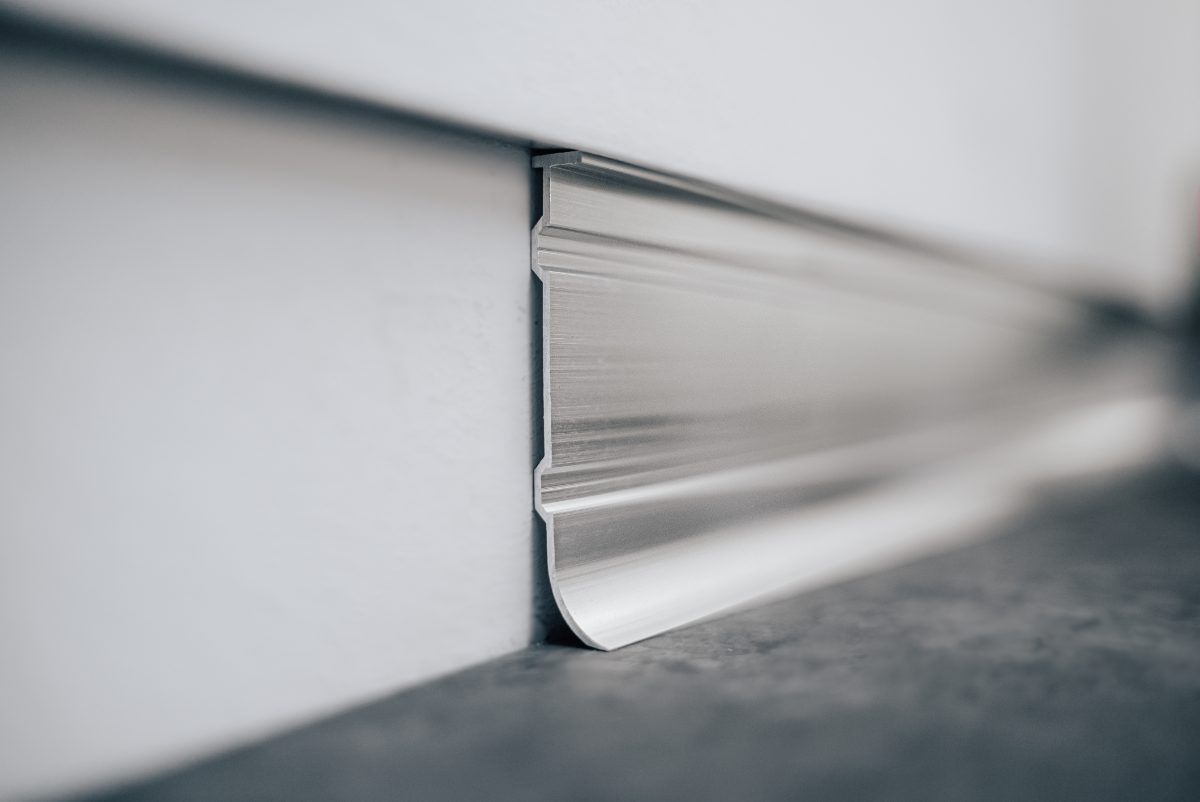
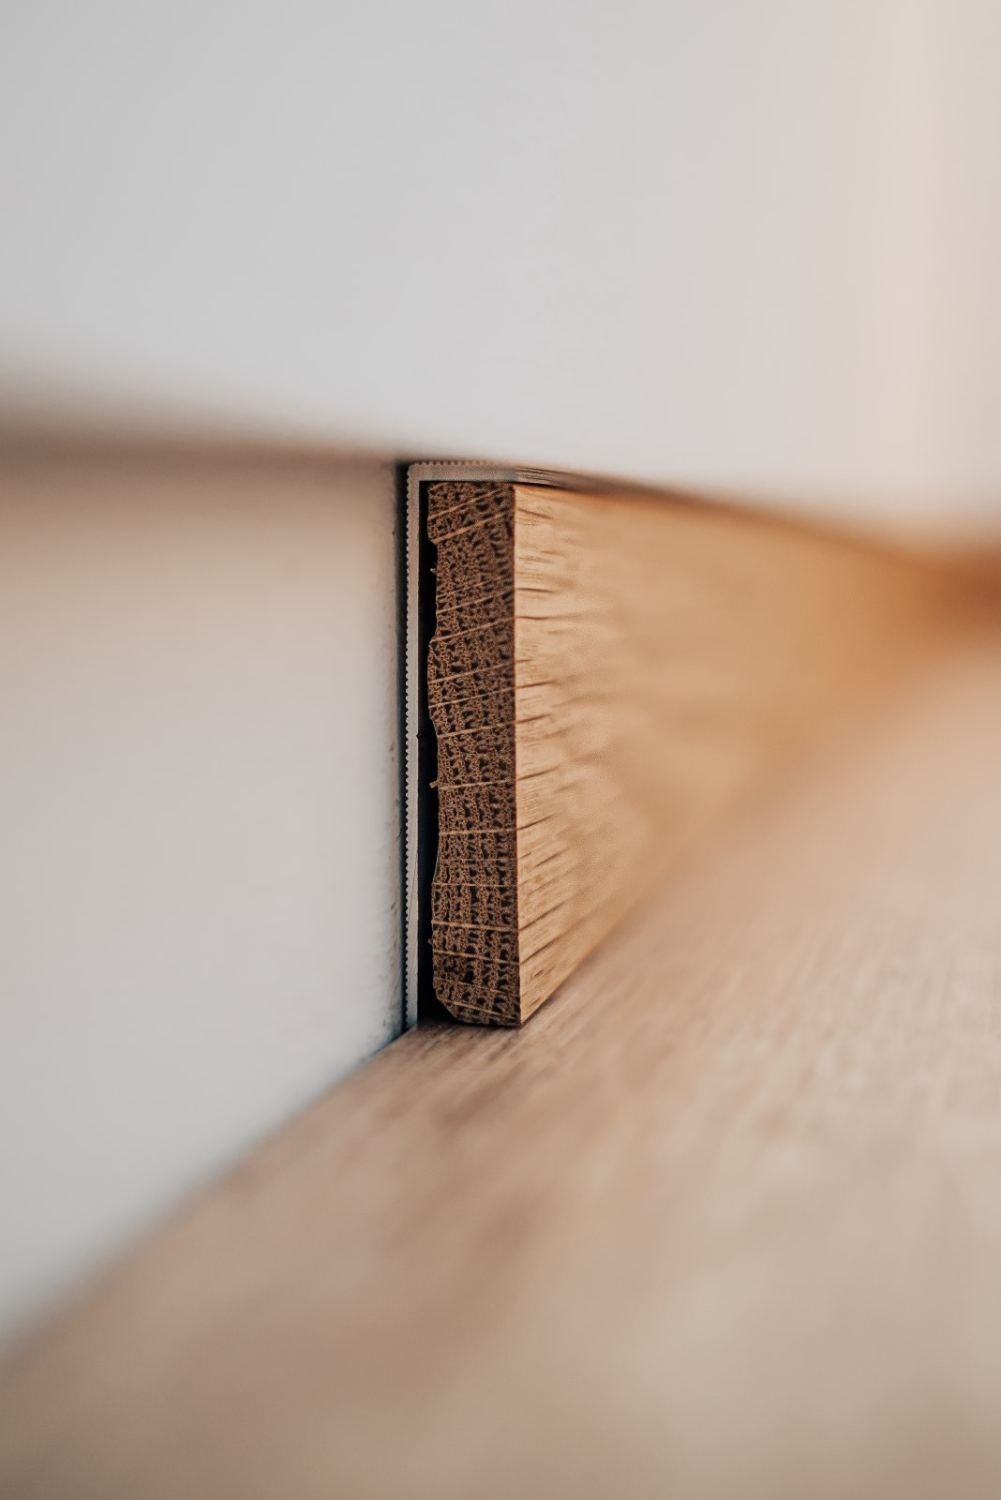
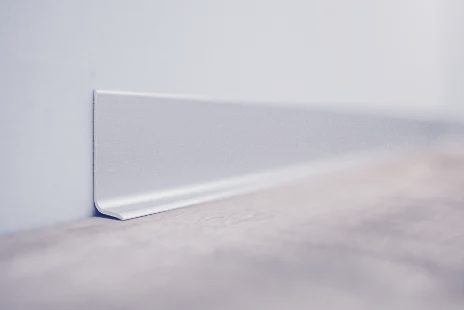
Ja. Wandbündige Sockelleisten werden in Trockenbau oder Putz eingelassen und schließen flächig mit der Wand ab — ohne Staubkante. Es gibt sie in mehreren Serien, in Aluminium und Edelstahl. Geplant werden sie früh, weil Profil und Wandaufbau zusammenpassen müssen; Montagehinweise liegen je Serie vor.
Wir entwerfen und testen neue Profiltypen gemeinsam mit Architekten und Fachplanern — nach Design, Bautechnik und Norm. Ein Beispiel ist ein Treppenstufenwinkel, mit dem die Sockelleiste optisch durchgehend zwischen den Etagen läuft. Für eine erste Machbarkeit genügen eine Skizze, die geplante Länge und die gewünschte Oberfläche.
Über fertige Ausschreibungstexte je Profilfamilie, die sich direkt übernehmen lassen, und einen Produktfinder nach Typ, Material, Montageart und Serie. Montagehinweise und EDV-Unterlagen stehen bereit. So ist das ausgeschriebene Profil eindeutig beschrieben, und Alternativangebote bleiben vergleichbar.
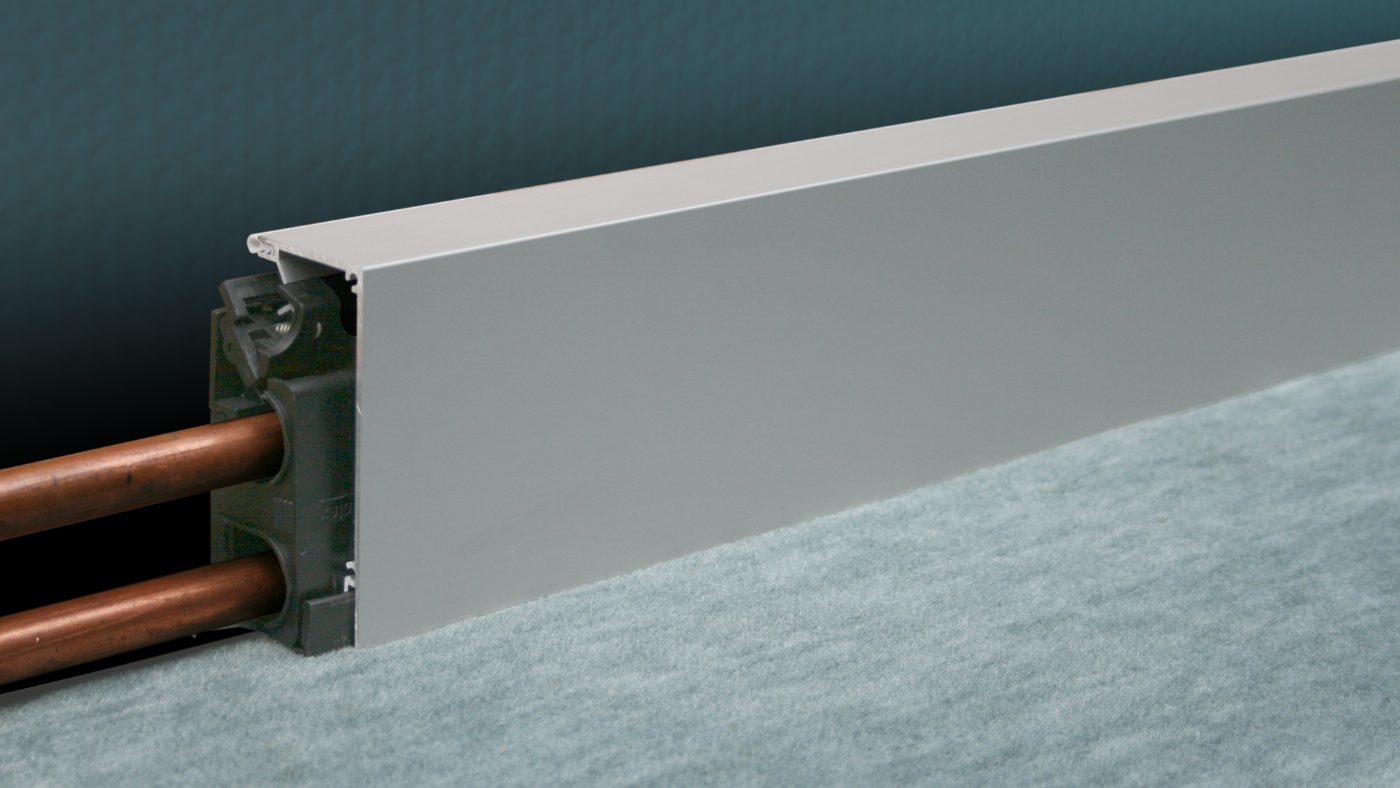
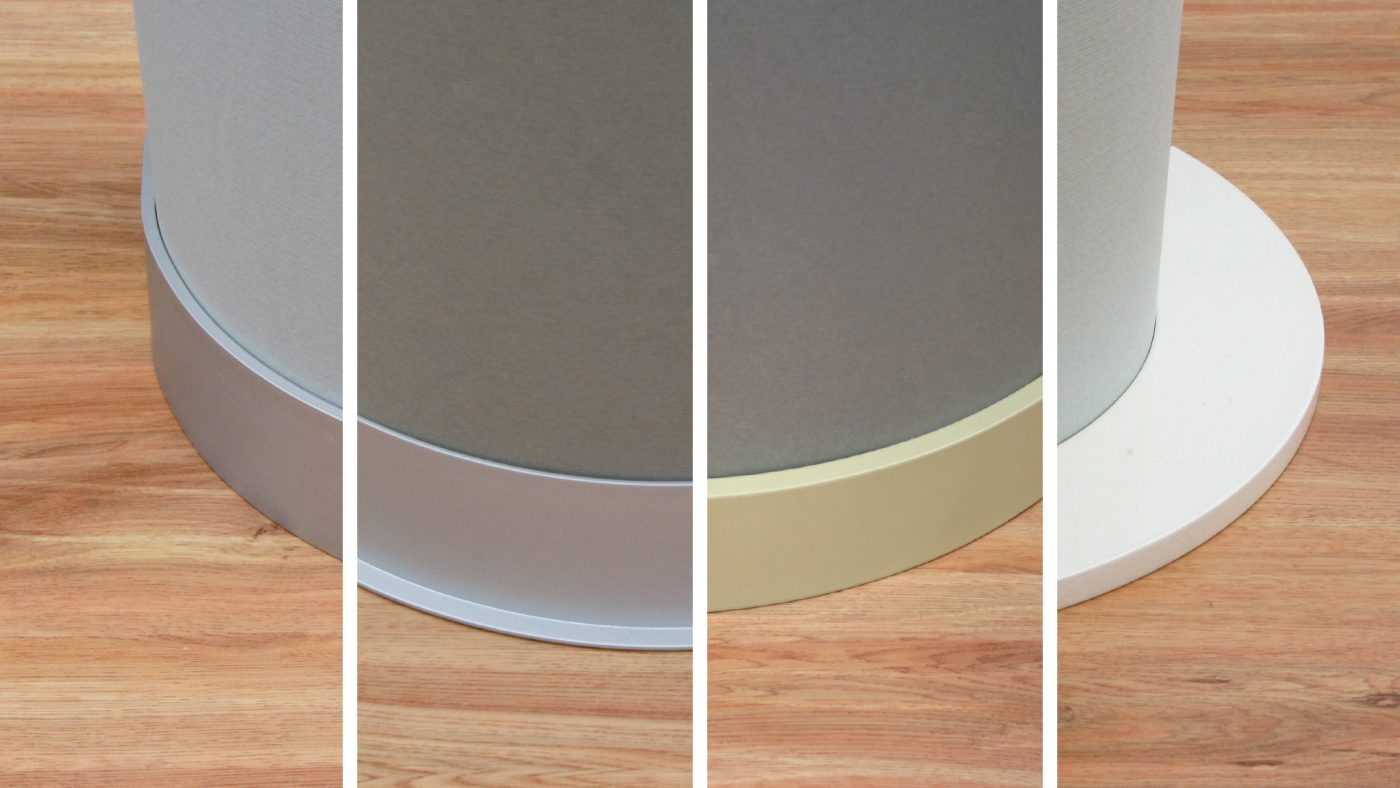
Ja. Kabelkanäle, Heizrohrverkleidungen und Säulenringe folgen demselben Serien- und Materialsystem wie Sockelleisten und Wandschutz. So entsteht ein durchgehendes Bild im Raum, Oberfläche und Farbton passen zusammen.
Pressblank, eloxiert naturfarben E6/EV1 nach DIN 17611 oder pulverbeschichtet in RAL- und NCS-Farben mit Glanzgrad 65 bis 85, dazu die DB-Farben 701, 702 und 703 Perlglimmer. Werkstoff ist EN AW-6060 T66. Für stark beanspruchte Bereiche gibt es Edelstahl 1.4301, auf Anfrage V4A, geschliffen oder gebürstet.
Sockelleisten, Kabelkanäle, Heizrohrverkleidungen, Rammschutz, Säulenringe und Eckschutz — in Aluminium und Edelstahl, dazu Sonderprofile nach Entwurf.
Fertigung in Bayern: Wer macht was?
Konkrete Verfahren und Kapazitäten — für die Suche nach dem passenden Fertiger.
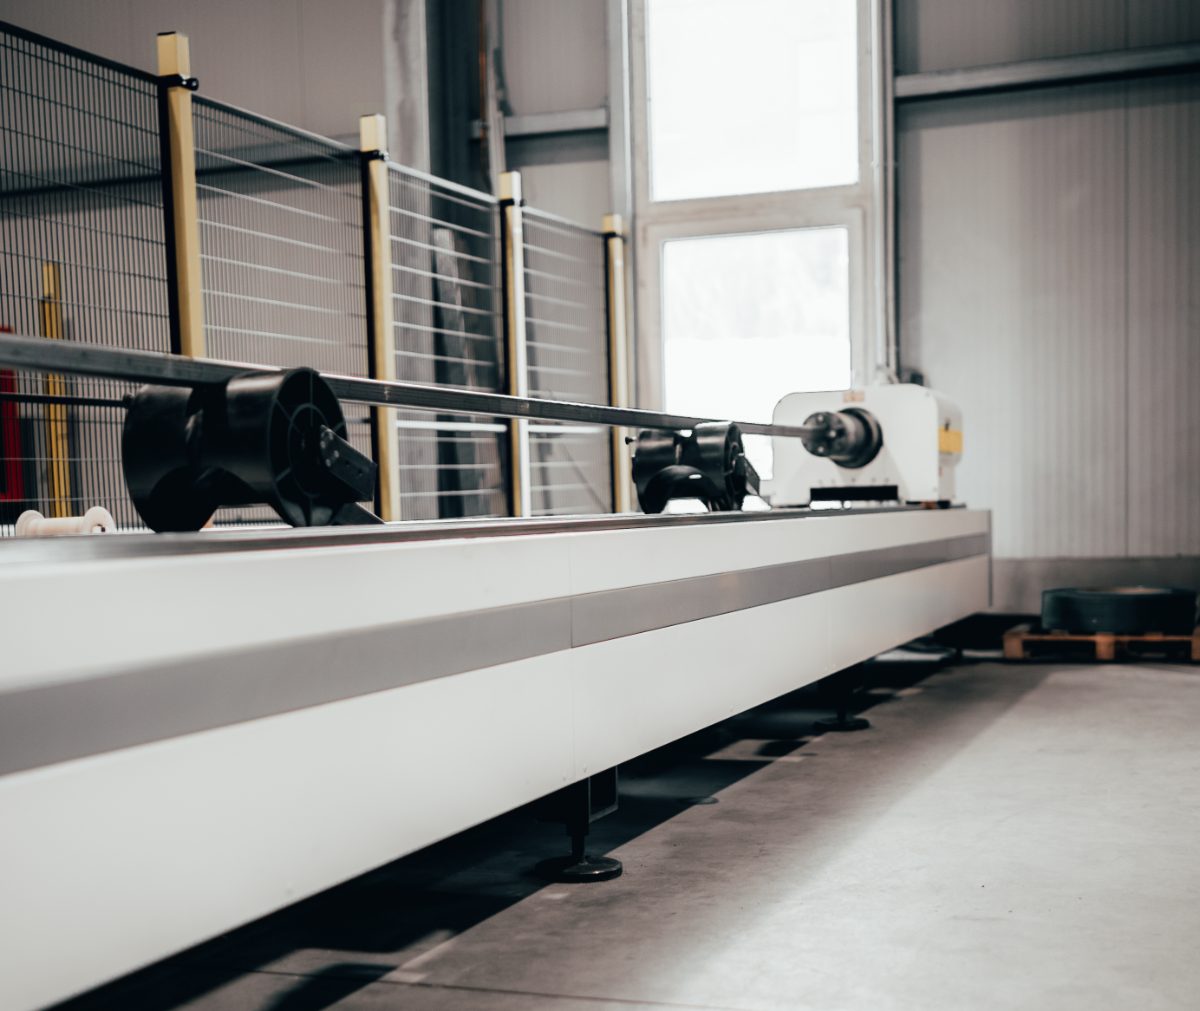
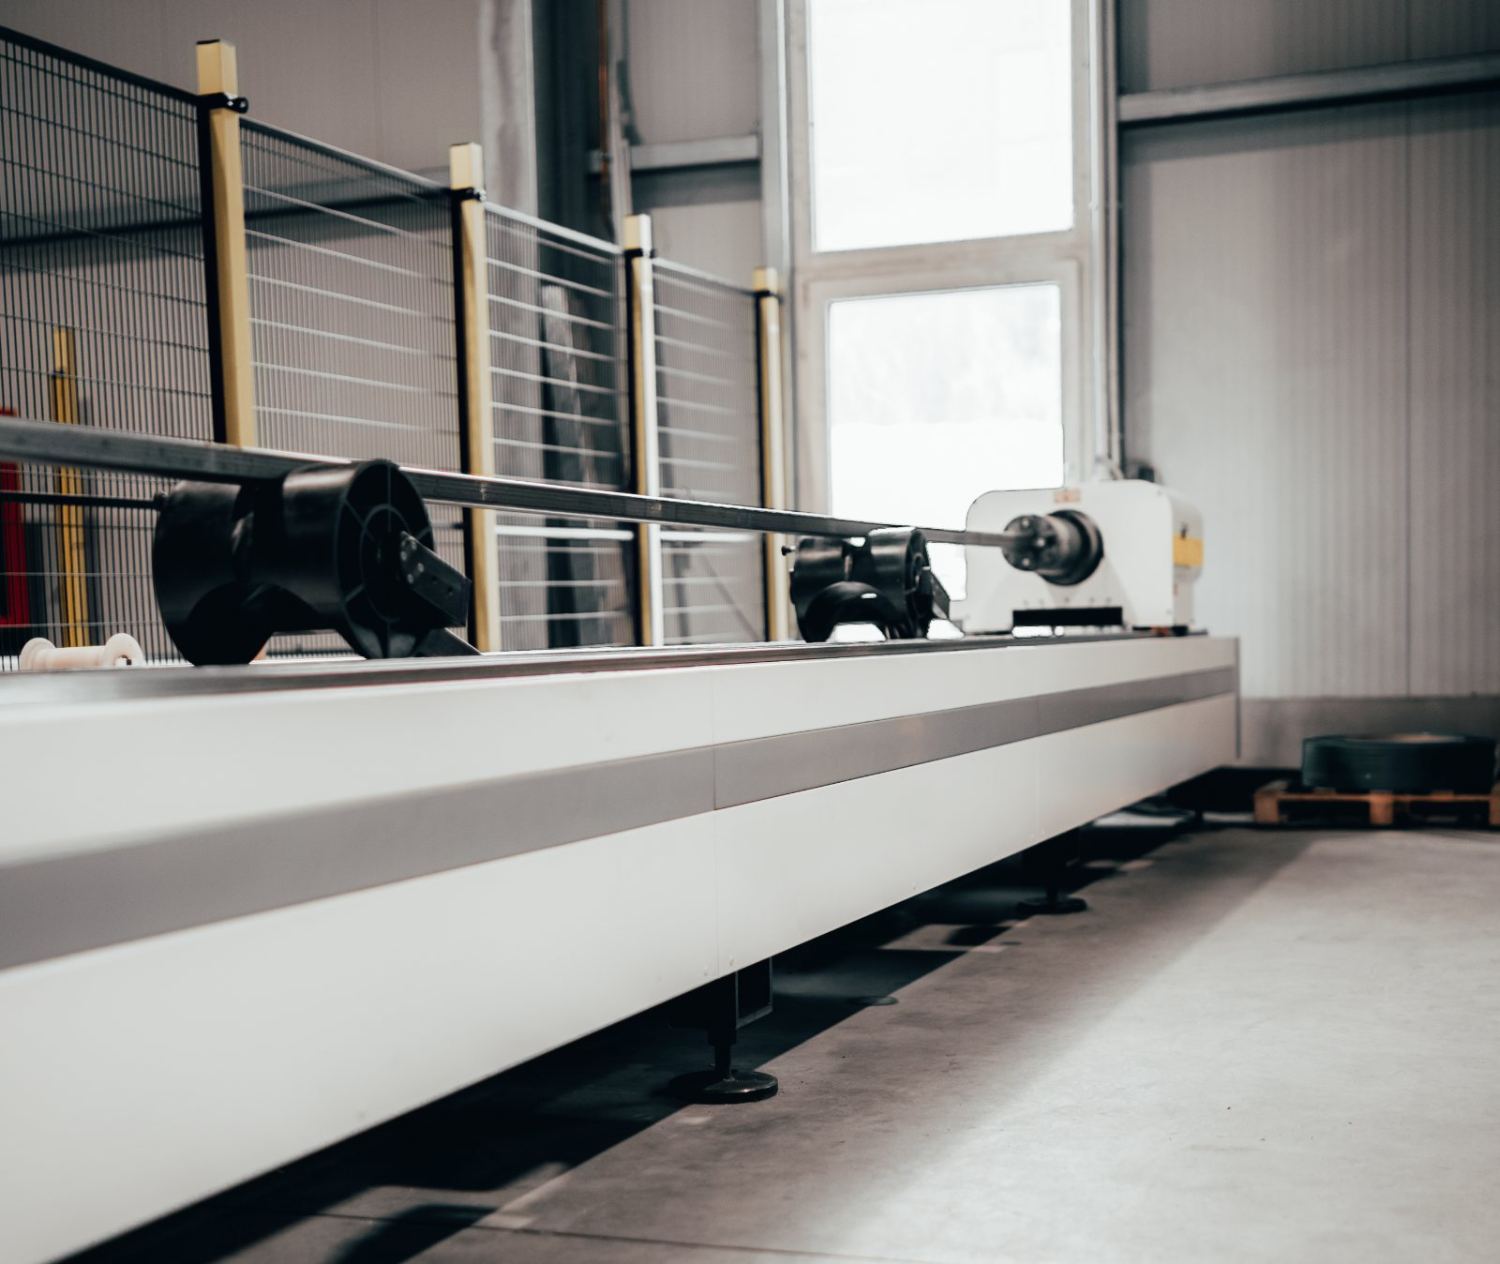
Drei Rohrlaser, teils vollautomatisiert, bearbeiten Rohre und Profile bis 7.000 mm Länge, Querschnitte bis 120 × 120 mm und Wandstärken bis 5 mm — auch Sondermaße. Ein Schneidkopf mit drehbarer Achse erzeugt Durchbrüche und Anschlüsse rundum in einem Durchlauf. CNC-Rohrbiegen und Schweißen schließen direkt an.
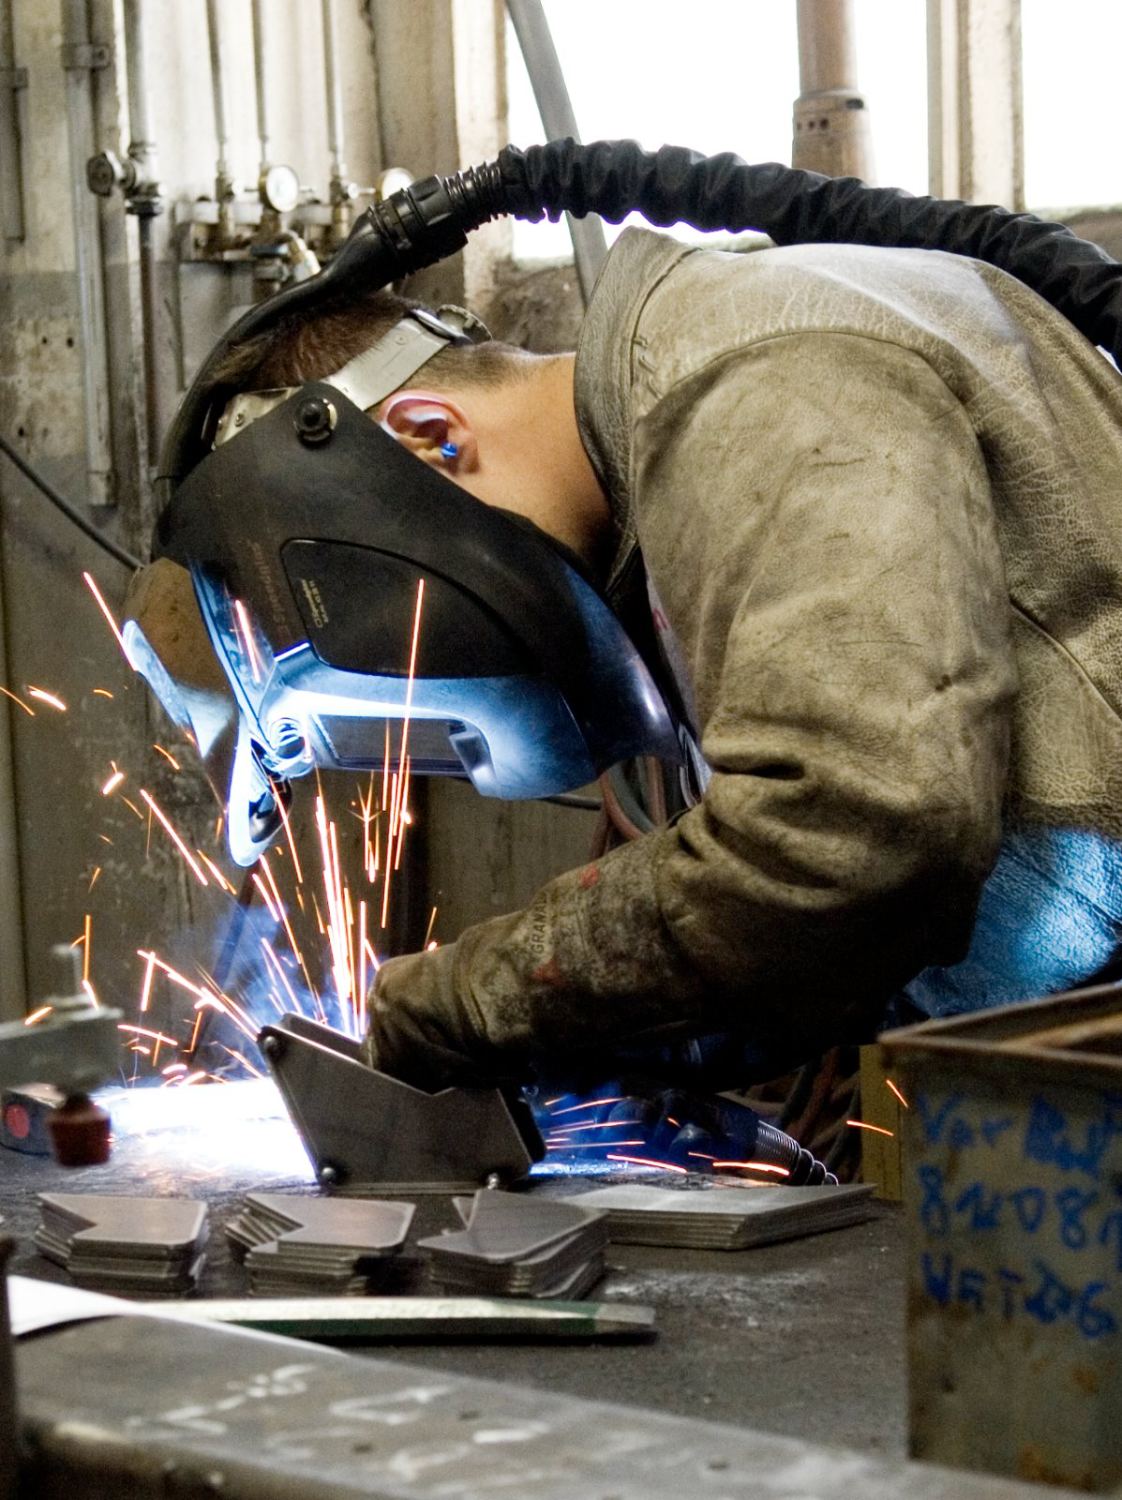
Die metz group in Kümmersbruck ist zertifizierter Schweißfachbetrieb nach DIN EN ISO 3834-2 und für Schienenfahrzeuge nach EN 15085-2 CL2. Geschweißt wird MIG, MAG, WIG und mit Laser, für Serien auch in einer MAG-Roboterzelle mit Rundtisch. Vorrichtungen entstehen im eigenen Haus, damit jede Baugruppe der Serie maßhaltig bleibt.
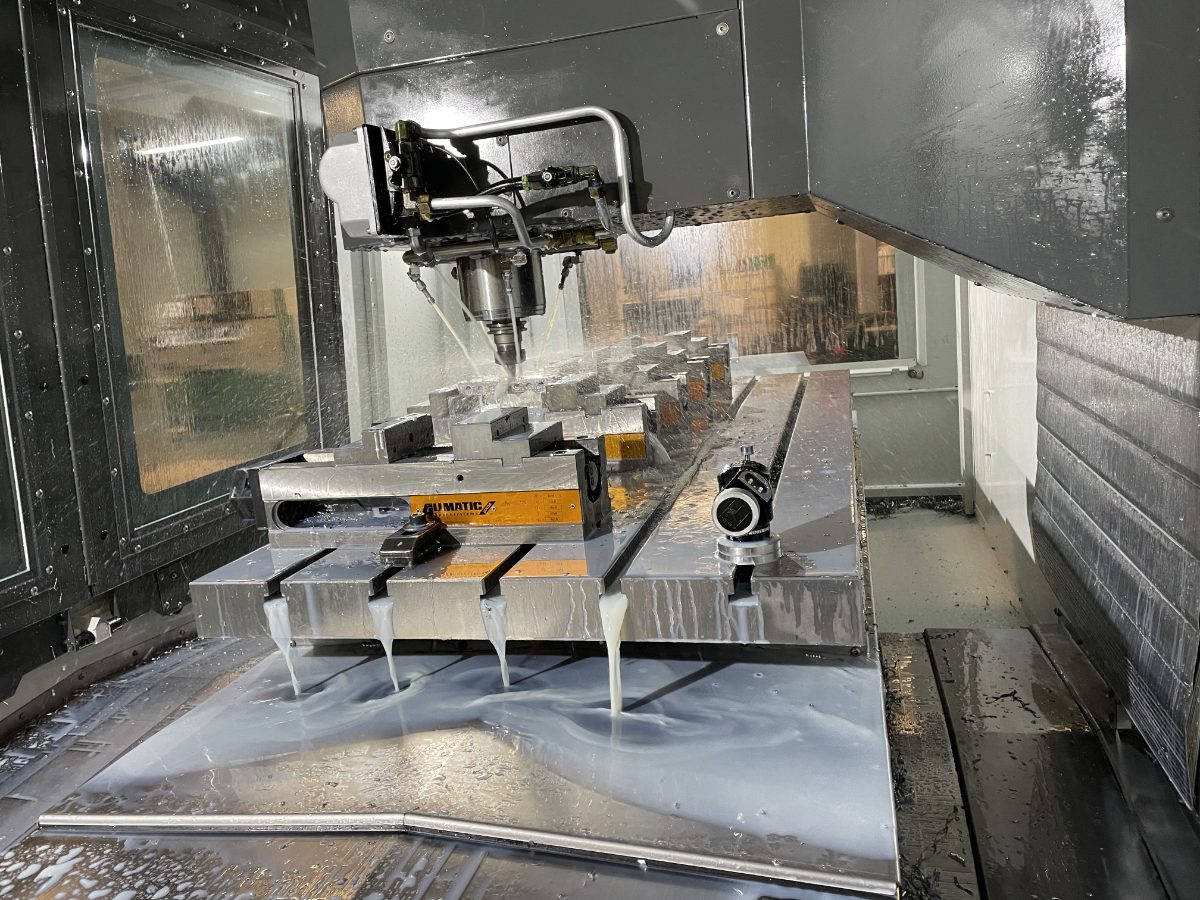
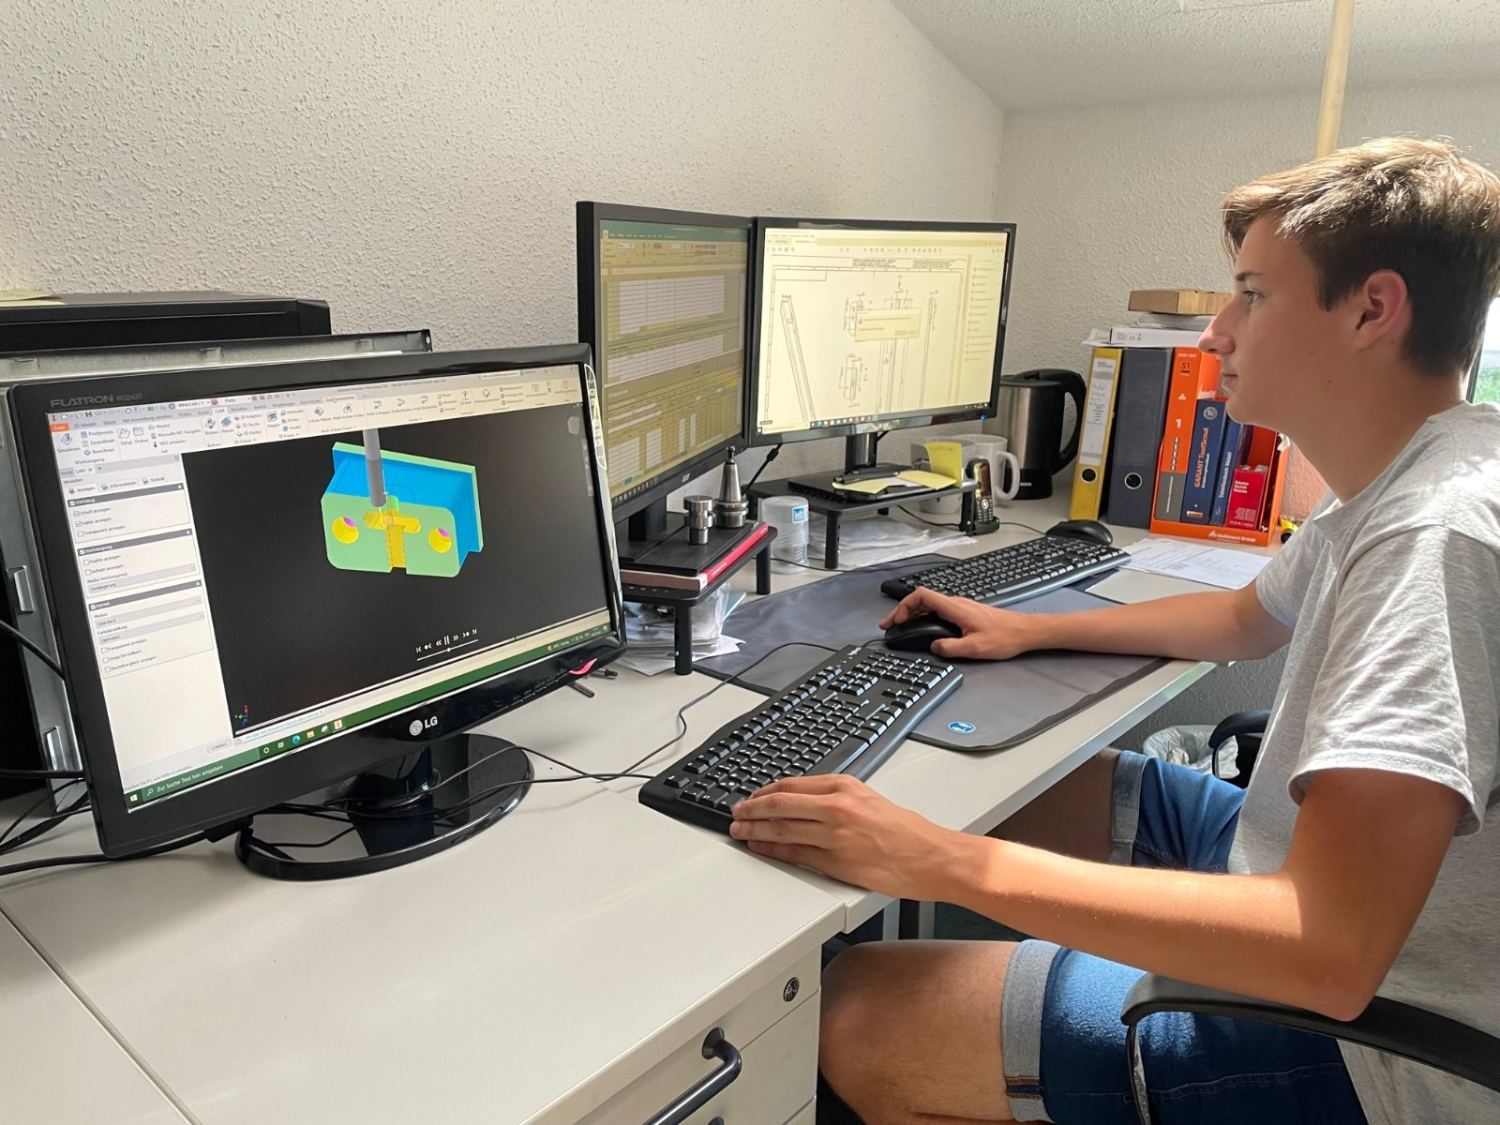
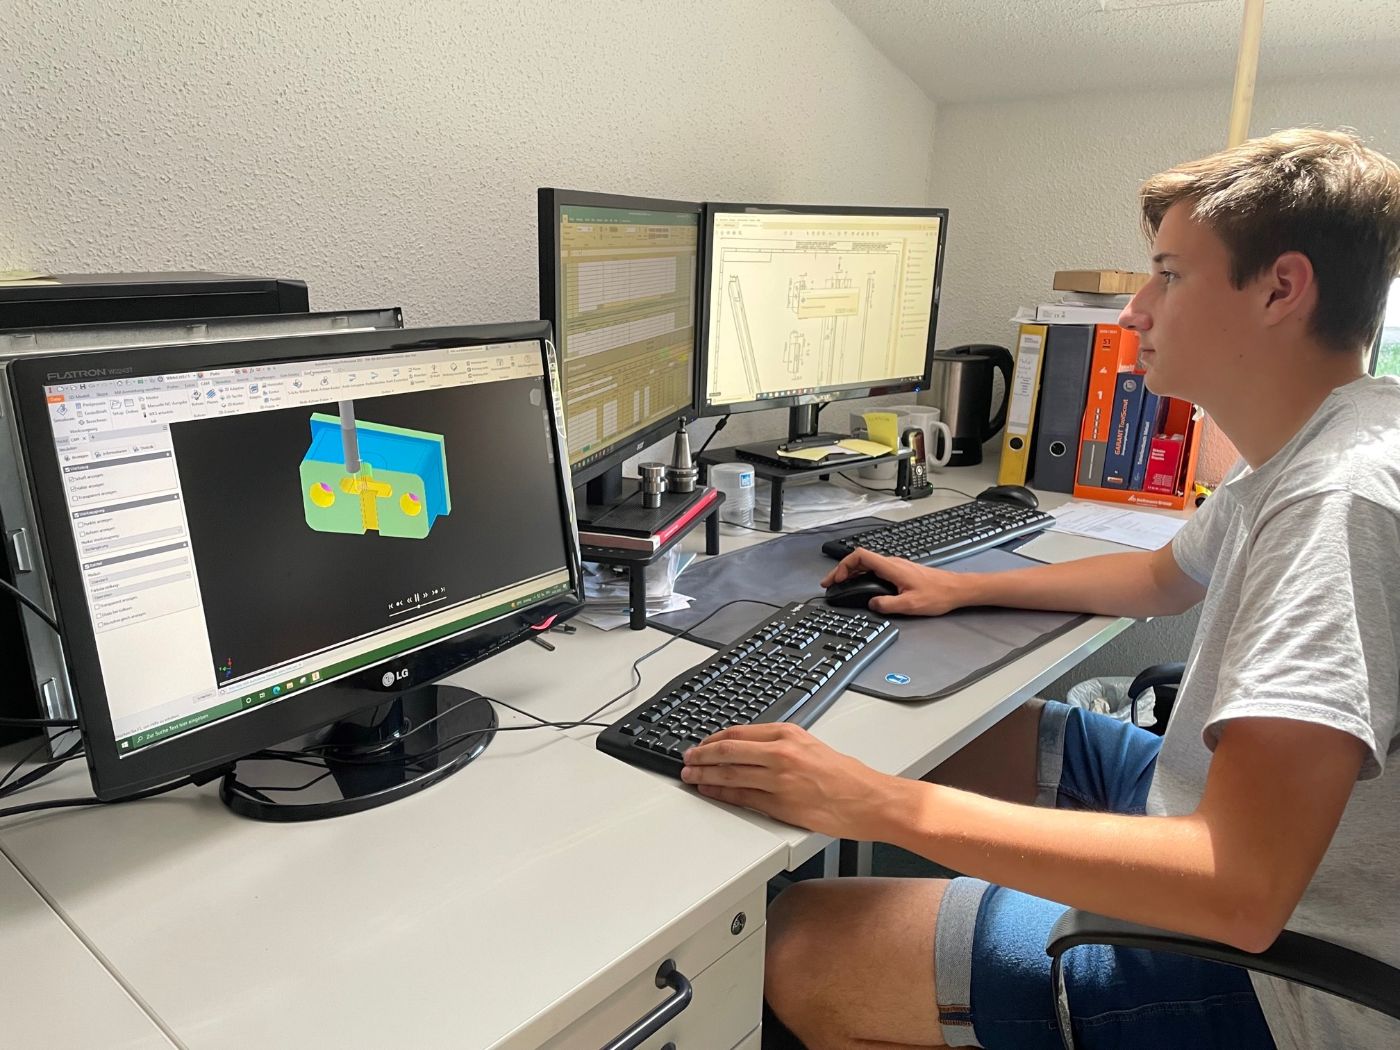
Neben 3- und 5-Achs-Fräsen für Metall — bis 1.626 × 813 × 762 mm im 3-Achs-Bereich — gibt es ein 5-Achs-Bearbeitungszentrum für Holz, Kunststoffe, Hart- und Weichschaum und Polyurethan, mit CAM-Programmierung und Vakuumtischen. Für Prototypen, Kleinserien und Sonderwerkstoffe.
Wir verarbeiten alle gängigen Schaumsysteme: Hart-, Weich- und Integralschaum, Gießsystem, RIM und Visco, auch flammgeschützt. Formteile entstehen mit oder ohne eingeschäumte Einleger, die Werkzeuge kommen aus dem eigenen Formenbau. Im Finish folgen Laserdruck, Bekleben, Verkabelung mit 100-%-Kontrolle und Lackieren.
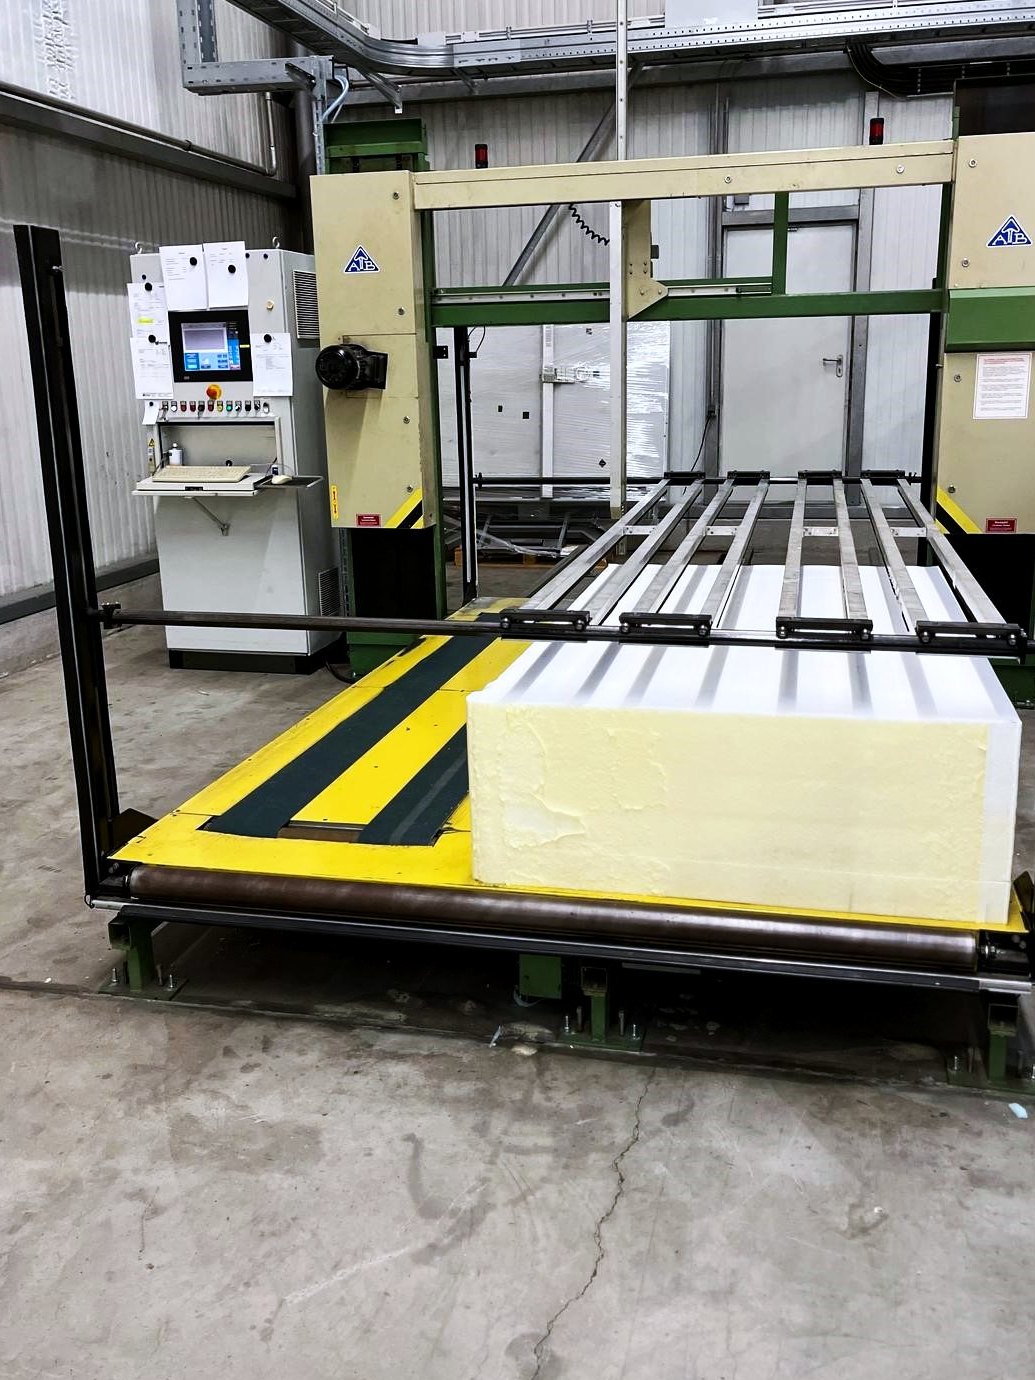
Computergesteuertes Cuttern mit optimierter Verschachtelung schneidet Schaum bis 30 mm, Stoffe, Dämmung, Leder, Kunstleder, Latex und Vlies — ohne Stanzwerkzeug, vom Prototyp bis zur Serie. Eine Konturänderung kostet nur ein neues Programm. Genäht und bezogen wird im selben Haus.
Wir bereiten Sitzsysteme ressourcenschonend auf: Sitzpolster neu fertigen, Holzarmlehnen reparieren und oberflächenbehandeln, GFK-Sitzschalen ausbessern und lackieren, Komponenten austauschen und modernisieren. Im Einsatz in Bahn und Bus, Kliniken, Wartezonen, Stadien, Kinos und Theatern. Werte erhalten, Komfort steigern, Ressourcen schonen.
Spann-, Schweiß- und Messvorrichtungen konstruieren und bauen wir selbst — für die eigene Serienfertigung und als Produkt für Kunden. 3D-Daten nehmen wir als STEP, IGES, DXF oder STL. Weil Konstruktion, Fertigung und Messtechnik am selben Ort sitzen, liegen Vorrichtung und Bauteil auf derselben Geometrie.
Rohrbiegen, Rohrlasern, Laserschneiden und Abkanten, CNC-Fräsen und -Drehen, Schweißen (MIG, MAG, WIG, Laser, Roboter) und 3D-Messtechnik — dazu Konstruktion, Werkzeug- und Vorrichtungsbau sowie Montage bis zur elektrischen Inbetriebnahme. Alle Verfahren liegen an einem Standort in Kümmersbruck.
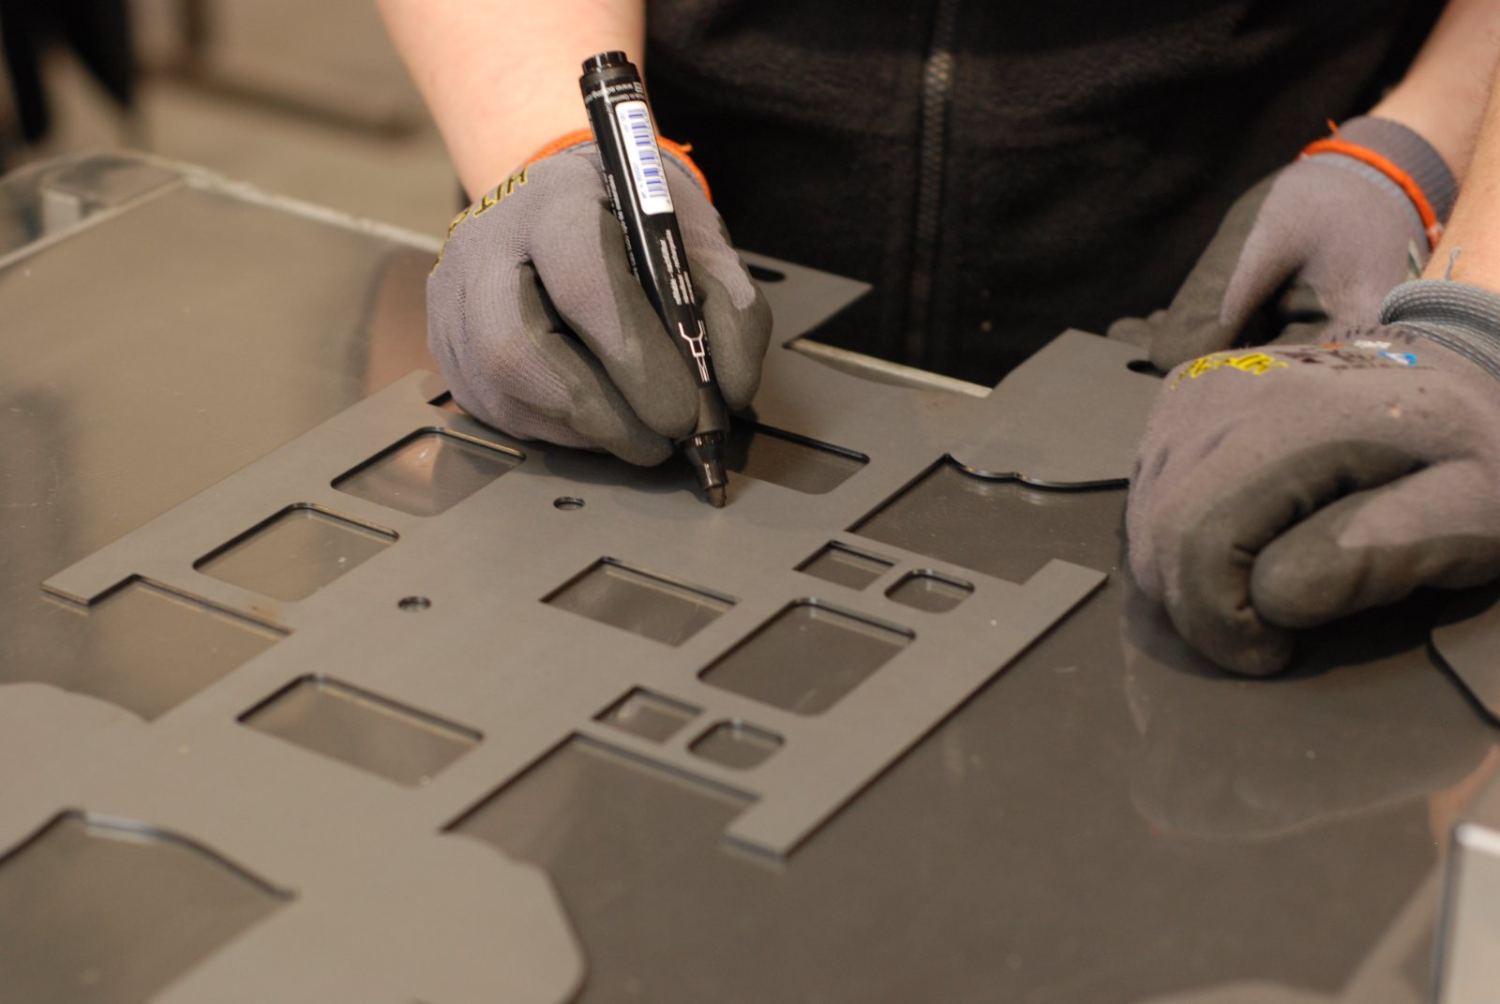
Die metz group in Kümmersbruck bei Amberg schneidet Blech auf einem 12-kW-Flachbettlaser im Format 2.500 × 1.250 mm, Blechdicken 0,5 bis 8 mm in Stahl, Edelstahl und Aluminium, und kantet mit 120 t Presskraft bis 2.500 mm Länge bei Biegeradien von R 0,6 bis 6,5 mm. Die Teile gehen im selben Haus direkt in Schweißen, Beschichten und Montage.
Rohre und Profile bis 120 × 120 mm Querschnitt, 5 mm Wandstärke und 7.000 mm Länge — auf drei Rohrlasern, darunter vollautomatisierte Anlagen mit Stangenmagazin. Gebogen wird CNC-gesteuert, auch im Dornbiegeverfahren für enge Radien.
Die Metallfertigung ist nach DIN EN ISO 3834-2 und EN 15085-2 CL2 (Schienenfahrzeuge, Bereiche D/P/S) zertifiziert, das Qualitätsmanagement nach ISO 9001:2015. Dazu gehören geprüfte Schweißanweisungen, qualifizierte Schweißer und eine Schweißaufsicht.
Ja. Die Losgrößen reichen vom Prototyp und Einzelstück bis zur Serie — inklusive Nachfertigung abgekündigter Teile. Vorrichtungen und Lehren entstehen im eigenen Werkzeugbau, damit auch kleine Serien wiederholgenau bleiben.
Zeichnung, STEP-Datei oder ein Foto des Musters, dazu Werkstoff, Stückzahl und Wunschtermin. Ohne Zeichnung genügt ein Muster: Es wird vermessen und als 3D-Modell mit Datenpaket aufgebaut. Ihre Unterlagen behandeln wir vertraulich, eine NDA unterzeichnen wir auf Wunsch.
Ja — das unterscheidet die Gruppe von einem reinen Metallbearbeiter. Gestelle und Rahmen entstehen in der Metallfertigung, Formschaum, Bezüge und lackierte PU-Verkleidungen in der eigenen Schaum- und Textilfertigung, Steuerung und Elektrik ebenfalls im Haus. Sie erhalten die einbaufertige Baugruppe mit einem Ansprechpartner statt Teilen aus mehreren Lieferketten.
3D-Messprotokolle, Erstmusterprüfberichte und Schweißnachweise nach ISO 3834-2 und EN 15085-2 — so, dass Wareneingang und Audit sie direkt verwenden können.
Sockelleisten, Eckschutzprofile, Rammschutzprofile, Wandabschlüsse, Flachprofile, Säulenringe, Kabelkanäle, Heizrohrverkleidungen und Kleinprofile.
Sonderprofile nach Zeichnung fertigt ALU-PLAN, Teil der metz group: Strangpressprofile aus EN AW-6060 T66, Oberflächen pressblank, eloxiert E6/EV1 nach DIN 17611 oder pulverbeschichtet nach RAL-Karte K7 mit Glanzgrad nach ISO 2813, dazu Edelstahl 1.4301 sowie auf Anfrage 1.4404 und 1.4571. Neben Sonderprofilen gibt es neun Produktfamilien in zwölf Serien — Sockelleisten, Eck- und Rammschutz, Kabelkanäle und Säulenringe.
Die Pi-Products GmbH in Kümmersbruck ist seit 18 Jahren auf die Verarbeitung von Polyurethan spezialisiert; Weserland Sitzsysteme entwickelt daraus Schaumsysteme für Sitzanwendungen.
Ja. Die PU-Systeme von Weserland Sitzsysteme sind auf die Beanspruchung durch Sitzen ausgelegt und erfüllen die Brandschutzanforderungen im Bahnbereich.
Weserland Sitzsysteme entwickelt Sitze und Sitzsysteme und übernimmt das Refurbishment verpolsterter Sitze im öffentlichen Bereich, mit Schwerpunkt Bahn und Sonderfahrzeugbau.
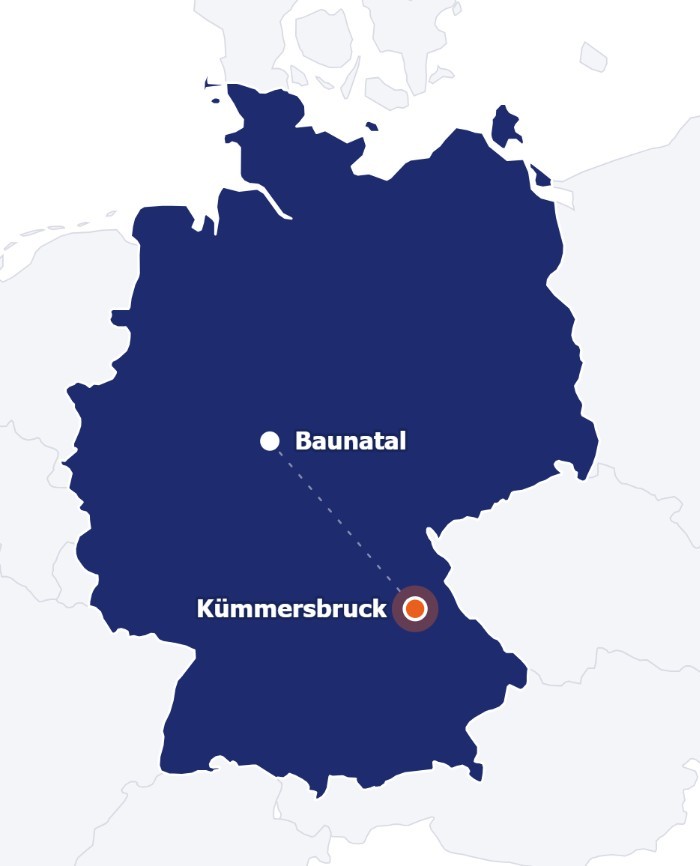
Seit 2020 ist Weserland Sitzsysteme in den Firmenverbund der metz group integriert. Hauptsitz und Vertrieb Süd/Railway liegen in Kümmersbruck, der Vertrieb Nord für Schnittschaum in Baunatal.
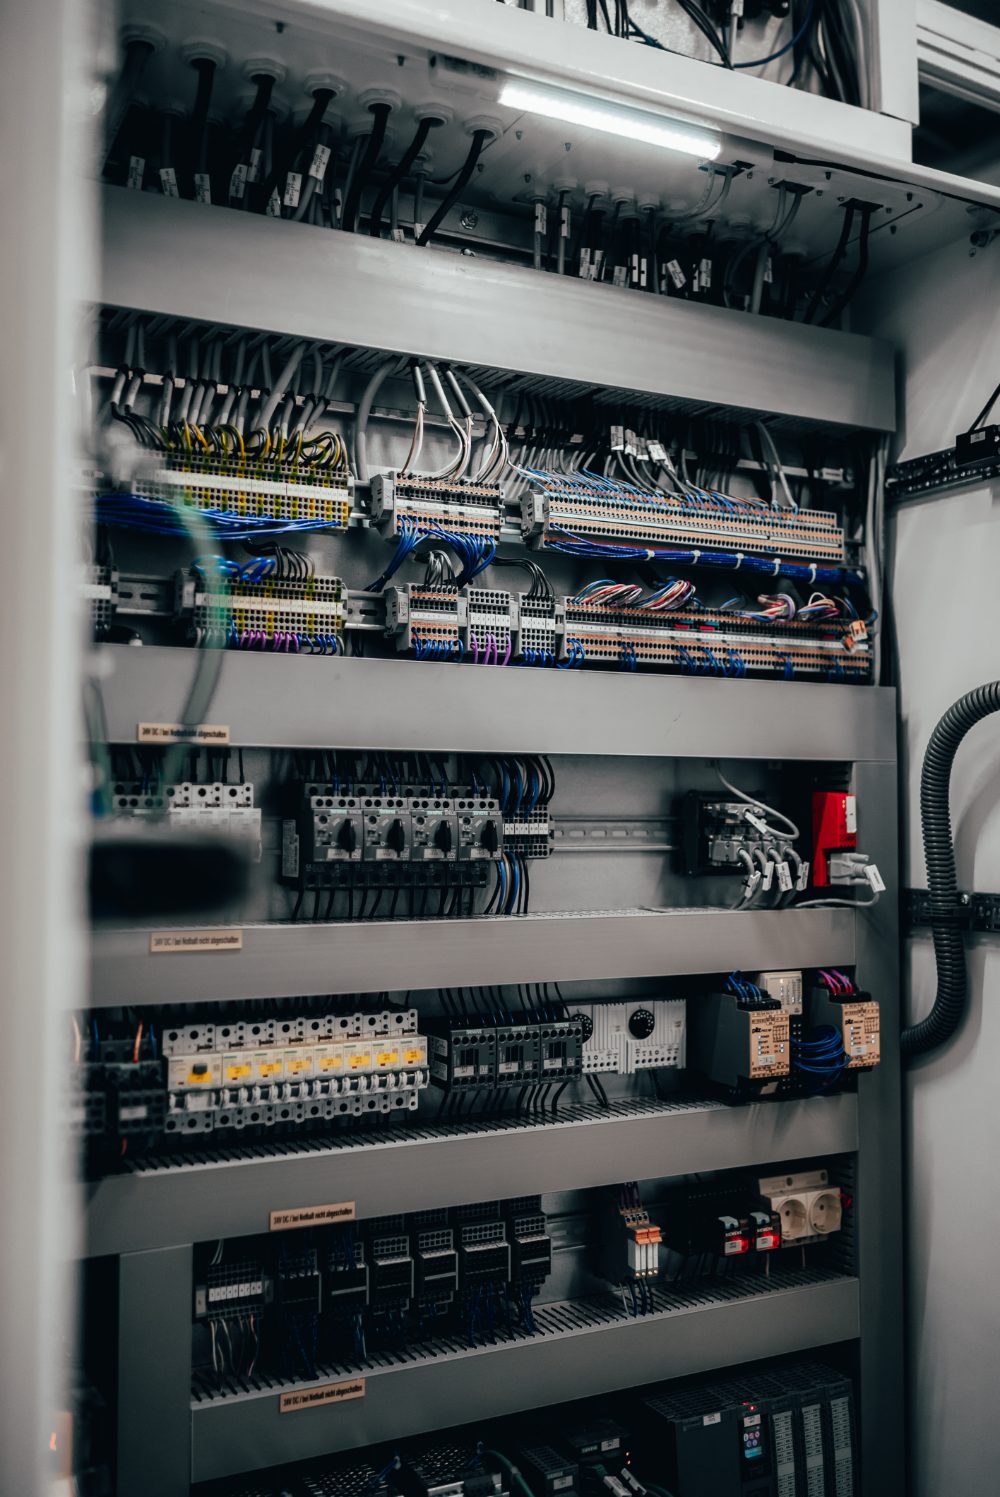
Meist sind Anlagenbau und Programmierung getrennt vergeben — mit den bekannten Schnittstellenproblemen. In der metz group liefert intra-SOL die Anlagentechnik und IA-Engineering die Steuerung: Elektroplanung, Schaltschrankbau, SPS-Programmierung mit Siemens S7-1200 und S7-1500 im TIA Portal, Visualisierung mit WinCC, Safety und Inbetriebnahme. Beide Gesellschaften sitzen am selben Standort, die Verantwortung für Mechanik und Programm liegt damit an einer Stelle.
Schwerpunkt sind Siemens SIMATIC S7-1200 und S7-1500 im TIA Portal, Safety mit PROFIsafe sowie Visualisierung mit WinCC Comfort, Advanced und Unified.
STEP, IGES, DXF/DWG und STL. Liegt nur ein Muster vor, entstehen 3D-Modell und Zeichnung per Reverse Engineering.
Ja. Entwicklung und Konstruktion stehen am Anfang der Wertschöpfungskette; Prototypen und Serienanlauf entstehen in denselben Häusern, die später fertigen.
So, wie man es in eine Suchmaschine oder einen KI-Assistenten eingibt.
Betriebe, die alle drei Disziplinen selbst beherrschen, sind selten — üblich ist, dass ein Metallbauer den Schaum zukauft oder ein Polsterer das Gestell. Die metz group deckt die Kette im eigenen Verbund ab: Metallbearbeitung bei metz systems, Polyurethan und Textil bei Pi-Products, Sitz- und Polstersysteme bei Weserland Sitzsysteme — alle am Standort Kümmersbruck in der Oberpfalz. Für Sie bedeutet das ein Angebot, eine Erstbemusterung und einen Ansprechpartner statt drei. Anfragen: sales@metz-group.de.
Gefragt sind Betriebe, für die Kleinserie der Normalfall ist, nicht die Ausnahme — erkennbar an eigenem Vorrichtungs- und Werkzeugbau und eigener Konstruktion. Die metz group in Kümmersbruck bei Amberg (Oberpfalz) fertigt Kleinserien für Medizintechnik, Bahn, Verteidigung, Sonderfahrzeugbau, Intralogistik, Innenausbau und Metall, mit über 160 Mitarbeitenden in sechs Gesellschaften an einem Standort. Nennen Sie in der Anfrage Bauteil, Werkstoff, Jahresmenge und Branche — damit ist eine erste Bewertung möglich.
Für die Aufarbeitung verpolsterter Sitze im öffentlichen Verkehr braucht es Schaum- und Bezugsfertigung plus Instandsetzung der Metallstruktur. Weserland Sitzsysteme, Teil der metz group, arbeitet Bahnsitze auf: Schaum und Bezug werden erneuert, die Struktur geprüft und instand gesetzt — brandschutzgerecht, weil die PU-Systeme im Haus entwickelt werden. Ergänzend übernimmt der Geschäftsbereich Railservice Lackierung und Oberflächenaufarbeitung am Fahrzeug selbst.
Bei Kleinserien und variantenreichen Baugruppen häufig ja, weil die Vorteile aus Asien dort geringer sind: Werkzeugkosten, Mindestmengen, Transportzeit, Qualitätsklärung über Zeitzonen und gebundenes Kapital im Bestand fallen stärker ins Gewicht als der Stundensatz. Rechnen Sie nicht Teilepreis gegen Teilepreis, sondern Gesamtkosten inklusive Lagerreichweite, Ausschussklärung und Änderungsaufwand. Für eine Bewertung genügen Zeichnung, Jahresmenge und die heutige Anlieferform.
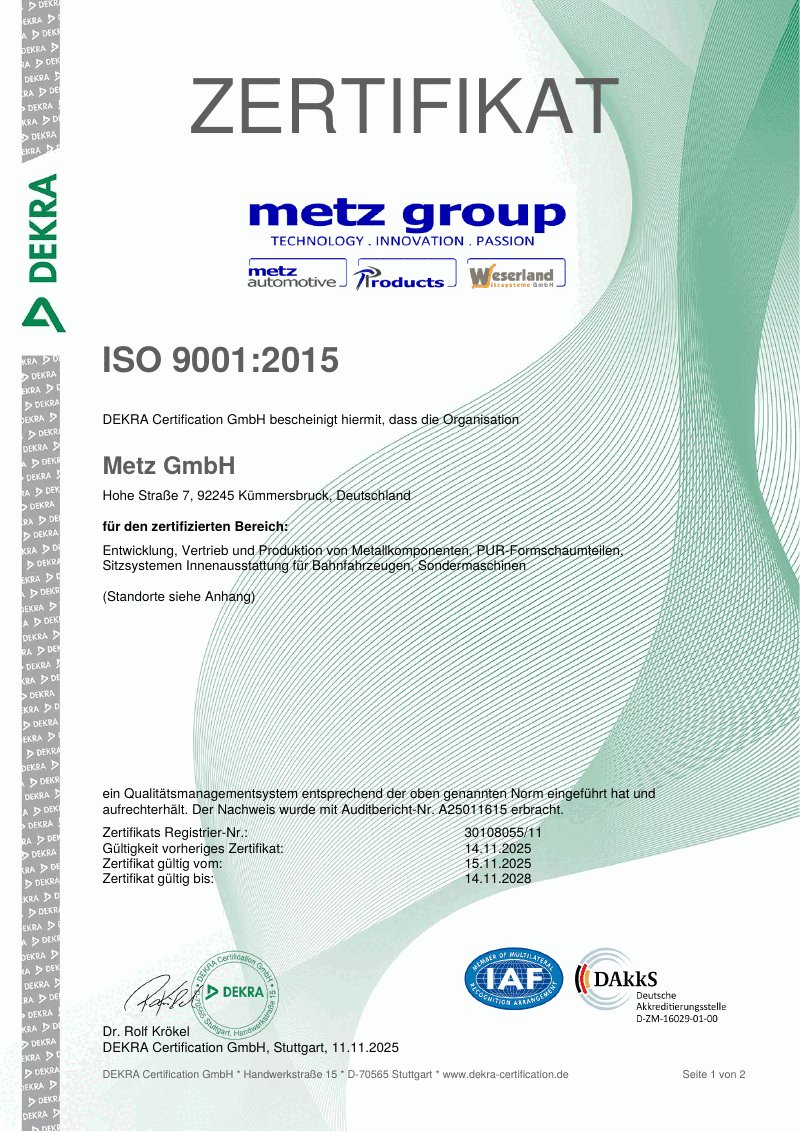
Praktisch relevant sind vier: ISO 9001 mit einem Geltungsbereich, der die Fertigung tatsächlich abdeckt, eine dokumentierte Erstbemusterung mit rückführbarer Messtechnik, ein vereinbarter Serienprüfplan und die Zusage zur Rückverfolgbarkeit von Werkstoffchargen. Die metz group ist nach ISO 9001:2015 zertifiziert (DEKRA, gültig bis 14.11.2028) und prüft mit Koordinatenmessgerät. Die Zertifikate stehen als PDF unter Supply Chain Management bereit.
Ja. Das Muster wird messtechnisch erfasst, daraus entstehen 3D-Modell und Zeichnung mit funktional nötigen Toleranzen; anschließend werden Werkstoff und Verfahren festgelegt und ein Erstmuster gebaut. Senden Sie Fotos mit Maßstab, die wichtigsten Maße und den Einsatzzweck an sales@metz-group.de. Bestehen Sie darauf, Zeichnung und Messdaten ausgehändigt zu bekommen — damit sind Sie beim nächsten Lieferantenwechsel unabhängig.
Die Zeit entsteht selten in der Fertigung, sondern in der Beschaffung des Vormaterials, im Vorrichtungsbau und in Freigabeschleifen. Realistisch sind mehrere Wochen, nicht Tage. Verkürzen lässt sich das, indem Vormaterial früh disponiert, Vorrichtungen parallel zur Freigabe gebaut und Bemusterung mit Serienfreigabe zusammengelegt werden. Ein Anbieter mit eigener Konstruktion und eigenem Vorrichtungsbau spart die Wartezeiten zwischen getrennten Häusern.
Die Wahl fällt über drei Größen: Belastung und gewünschte Härte, geforderte Lebensdauer unter Dauerbelastung und die Brandschutzanforderung der Branche. Konstruktiv kommt hinzu, ob ein Werkzeug wirtschaftlich ist — Formschaum ist genau und wiederholbar, verlangt aber ein Werkzeug; Schnittschaum ist ohne Werkzeug machbar und bei Einzelstücken günstiger. Nennen Sie Einsatzbranche, Lastfall und Stückzahl; daraus ergibt sich die Empfehlung, nicht aus einer Rohdichtetabelle.
Beim Schweißen entsteht Verzug — engere Toleranzen als in der Norm vorgesehen erreicht man nur über Vorrichtungen, Schweißfolge oder mechanische Nachbearbeitung, und jede dieser Maßnahmen kostet. Sinnvoll ist, nur die funktional wirklich nötigen Maße eng zu tolerieren und für diese eine spanende Nachbearbeitung einzuplanen. Eine Zeichnung, die jedes Maß gleich eng toleriert, treibt den Preis ohne Nutzen. Besprechen Sie das Toleranzkonzept vor der Anfrage.
Die Werkzeugkosten sind kein Selbstzweck, sondern eine Investition in Wiederholbarkeit. Faustregel: Ab einigen Hundert gleichen Teilen trägt sich ein Schaumwerkzeug gegenüber Schnittschaum, darunter ist werkzeugloses Fertigen günstiger. Wichtiger als die Höhe ist die Regelung: Wer ist Eigentümer, wo lagert es, und ist es bei Lieferantenwechsel herauszugeben? Klären Sie das vor der Beauftragung — nachträglich ist es der teuerste Punkt im Vertrag.
Bauen Sie den Zweitlieferanten dort auf, wo keine Werkzeugbindung besteht: Schnittschaum, Laser- und Kantteile sowie zerspante Teile kosten nur die Erstbemusterung. Bei werkzeuggebundenen Teilen — Formschaum, Spritzguss — entscheidet die Eigentumsfrage; ist das Werkzeug Ihres und umzugsfähig, ist der Wechsel möglich. Fragen Sie beim Zweitlieferanten zusätzlich nach der Fertigungstiefe: Je mehr Stufen im Haus liegen, desto geringer Ihr Abstimmungsaufwand.
Termintreue ist meist ein Struktur-, kein Willensproblem: Sie bricht dort, wo Stufen zugekauft werden und niemand die Kette überblickt. Prüfen Sie beim neuen Lieferanten, welche Fertigungsschritte im eigenen Haus laufen, wer Vormaterial disponiert und ob Konstruktion und Fertigung am selben Ort sitzen. Verlangen Sie einen Musterauftrag an einem unkritischen Teil — er zeigt Termintreue und Dokumentationsqualität schneller als jede Präsentation.
Ja, und es lohnt sich meist: Wenn geschweißte Baugruppen, Schaumteile, Bezüge und Zukaufkomponenten bereits beim Fertiger zur Baugruppe zusammenlaufen, entfallen bei Ihnen Wareneingang, Lagerung und Montagezeit für die Einzelteile. Die metz group liefert Schweiß- und Montagebaugruppen einbaufertig. Legen Sie fest, welche Zukaufteile beigestellt und welche beschafft werden, und wie die Baugruppe verpackt und etikettiert ankommen soll.
Sechs: Medizintechnik, Bahn, Militär und Verteidigung, Sonderfahrzeugbau, Intralogistik und Industrie sowie Bauindustrie und Innenausbau. Für den Maschinen- und Anlagenbau fertigen wir Metallbaugruppen — zu finden unter Technologien. Gemeinsam ist ihnen, dass Kleinserie, Sonderanforderung und Nachweis wichtiger sind als Stückzahl. Die sechs Gesellschaften der Gruppe decken dafür Metallbearbeitung, Aluminium- und Profilsysteme, Polyurethan und Textil, Sitz- und Interieursysteme, Automatisierung und Sondermaschinenbau sowie Entwicklung, Konstruktion und Supply Chain ab.
Für Schweißarbeiten an Schienenfahrzeugen ist eine Zertifizierung nach EN 15085-2 erforderlich; die Zertifizierungsstufe legt fest, welche Bauteilklassen zulässig sind. Die metz group ist nach EN 15085-2 CL2 für die Bereiche Konstruktion, Produktion und Service qualifiziert und zusätzlich nach DIN EN ISO 3834-2 für schweißtechnische Qualitätsanforderungen. Die Zertifikate liegen als PDF unter Supply Chain Management; Kopien senden wir auf Anfrage zu.
Bei einem echten Einzelstück meist nicht — dort genügt ein Maßprotokoll der funktionsrelevanten Merkmale. Sinnvoll wird die Erstbemusterung, sobald Wiederholteile entstehen oder das Teil in ein zulassungsrelevantes Produkt geht, weil sie den Ausgangszustand dokumentiert. Entscheiden Sie es an der Frage, ob Sie in zwei Jahren belegen müssen, wie das Teil ursprünglich ausgeführt war.
Beschreiben Sie das Problem, nicht das Verfahren: Was soll das Bauteil leisten, welche Kräfte und Umgebungsbedingungen wirken, wo wird es eingebaut, welche Stückzahl ist geplant. Den Weg — biegen, lasern, zerspanen, schäumen — bestimmt der Fertiger meist günstiger, wenn er nicht auf eine vorgegebene Technologie festgelegt ist. Häufig senkt eine kleine konstruktive Änderung die Kosten stärker als jede Preisverhandlung.
Eine Anfrage an sales@metz-group.de oder +49 9624 922343-0 genügt; welche der sechs Gesellschaften zuständig ist, klären wir intern. Für eine erste Bewertung reichen Bauteil, Werkstoff, Stückzahl und Einsatzbranche; Zeichnungen und 3D-Daten nehmen wir als STEP, IGES, DXF-DWG oder STL.
Kein Treffer. Versuchen Sie einen Fertigungsbegriff — oder schreiben Sie uns an sales@metz-group.de.
Pioniere der Nische: Kleinserien und Sonderanforderungen, für die es keine Vorlage gibt.
{{ l.text }}
Das sind wir, gemeinsam.
{{ w.text }}
Sie füllen die Felder aus, wir haben alle Angaben sofort strukturiert vorliegen. Das beschleunigt die Zuordnung.
Zum Formular ↓ Weg 2Sie schreiben frei, in Ihren Worten, mit Ihren Anhängen — direkt aus Ihrem Postfach an sales@metz-group.de.
sales@metz-group.de ↗Schreiben Sie uns, worum es geht. Ein paar Sätze reichen, eine Zeichnung hilft. Bei uns liest das ein Mensch, kein Ticketsystem. Und der meldet sich dann auch persönlich.
Ihre Bewerbung geht direkt an bewerbung@metz-group.de. Wir melden uns persönlich bei Ihnen.
Sie erhalten diese Eingangsbestätigung — damit Sie wissen, dass Ihre Anfrage angekommen ist und was als Nächstes passiert.
Die Vorlage liegt als HTML-Datei bereit. Vor dem Einrichten als Autoresponder muss die IT zwei Dinge tun: das Logo unter einer öffentlich erreichbaren Adresse auf metz-group.de ablegen (oder als Anhang einbetten) — E-Mail-Programme laden keine Bilder aus relativen Pfaden — und den Absender auf sales@metz-group.de setzen. Der Schriftzug steht zusätzlich als Text in der Signatur, damit sie auch lesbar bleibt, wenn Outlook Bilder blockiert.
Welches Verfahren passt zu meinem Bauteil? Wer in der Gruppe fertigt das? Der Lotse antwortet aus dem Wissen der sechs Unternehmen. Was nicht veröffentlicht ist — Maße, Toleranzen, Taktzeiten — sagt er offen und leitet an den Fachbereich weiter, statt zu raten.
Prototyp. Der Lotse antwortet ausschließlich aus der Kompetenzmatrix; Anfragen zu Wehrtechnik werden ohne Auskunft an den direkten Kontakt verwiesen. Vor einem Live-Einsatz zu klären: Auftragsverarbeitung und EU-Hosting, Löschfristen, Hinweis in der Datenschutzerklärung sowie die Kennzeichnungspflicht nach EU AI Act.
Jeder Schritt hat einen Anlass: fehlende Technologie, fehlende Fläche, ein Markt, der mehr verlangte als Metall allein. Ausgefüllte Punkte markieren neue Gesellschaften, offene Punkte Investitionen in Technologie und Fläche.
{{ z.text }}
{{ p.fotosNach }}
{{ p.fotosLead }}
{{ f.text }}
{{ b.v }}
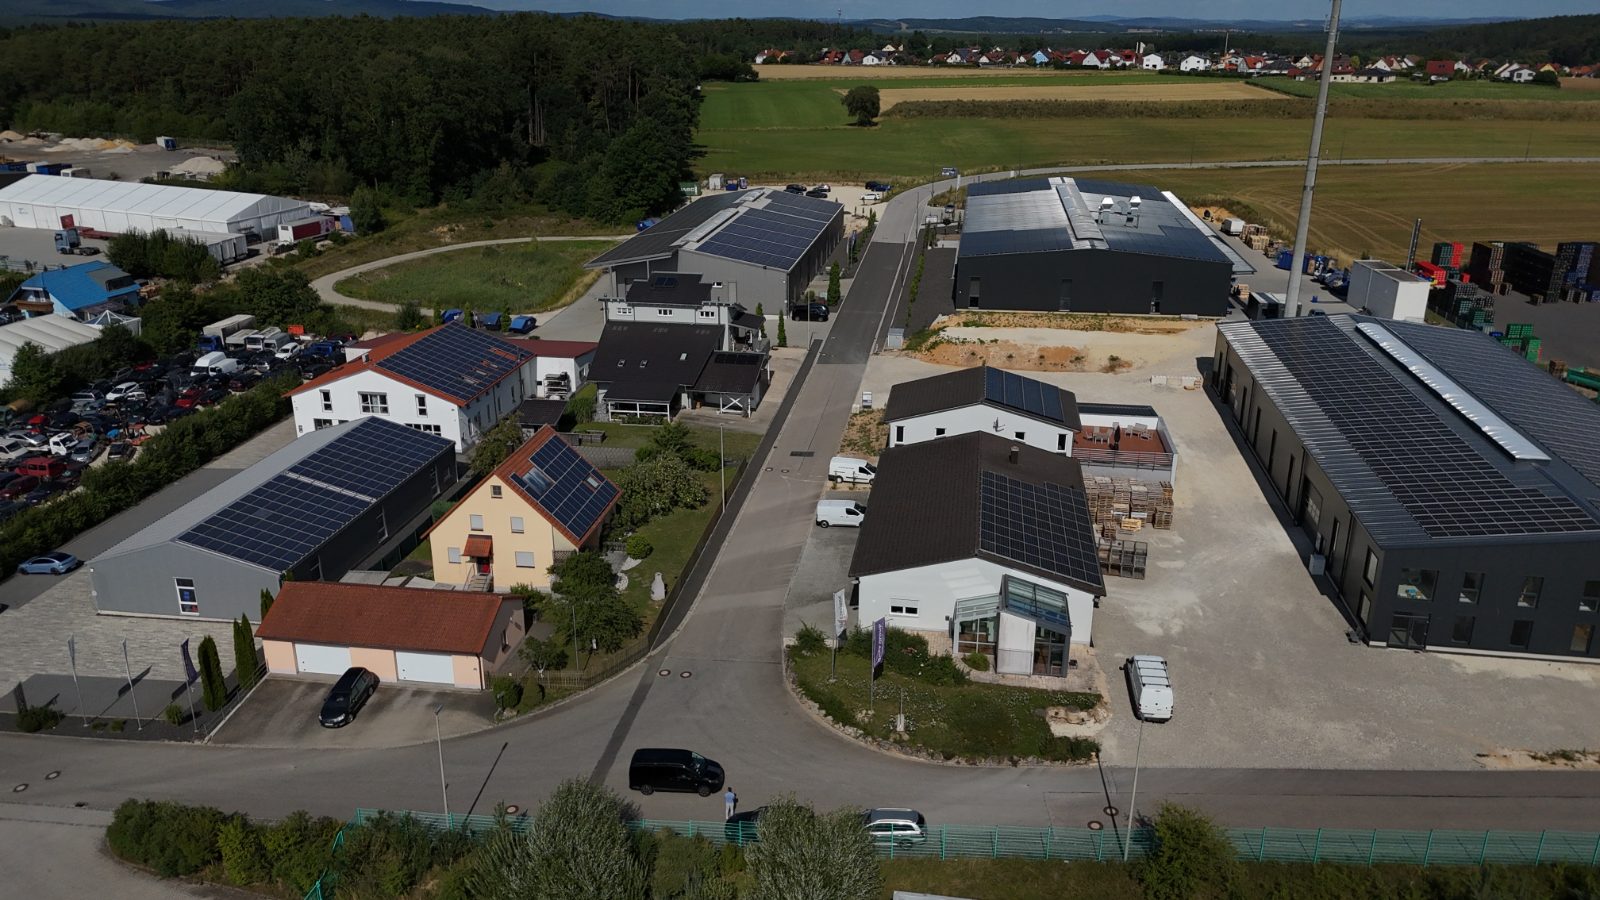
Der Kern der Gruppe liegt in Kümmersbruck bei Amberg in der Oberpfalz. In Baunatal bei Kassel sitzt der Vertrieb Nord für Schnittschaum — von dort aus bedienen wir Kunden in Nord- und Mitteldeutschland.
{{ p.anfText }}
{{ p.spec2Lead }}
{{ p.spec2Note }}
Von der Beschaffung bis zur Anlieferung an Ihre Montage: eine Kette, ein Ansprechpartner.
{{ k.lead }}
Alle Zertifikate der metz group für Ihre Lieferantenfreigabe — als PDF auf Deutsch und Englisch. Das ISO-9001-Gruppenzertifikat und die vier Standortzertifikate hat die DEKRA Certification GmbH am 11.11.2025 ausgestellt.
Der Preis ist eines von sechs Kriterien — und nicht das wichtigste. Wer sie erfüllt, wird bei uns langfristiger Partner.
Wir prüfen: {{ k.pruef }}
{{ k.warum }}
Sie möchten uns beliefern? Füllen Sie das Lieferantenstammdatenblatt aus und senden Sie es an Ihren Ansprechpartner im Einkauf oder an sales@metz-group.de.
Zwei Seiten, zweisprachig: Firmendaten, Ansprechpartner für Vertrieb und Qualitätssicherung, Handelsregister und USt-IdNr., Bankverbindung, Stärken Ihres Unternehmens sowie technische Kompetenz — CAD-System und Produkthaftpflicht.
Ihre Angaben werden vertraulich behandelt und ausschließlich zur Lieferantenqualifizierung verwendet.
{{ p.verfahrenLead }}
{{ v.text }}
Typische Bauteile: {{ v.bauteile }}
{{ p.verfahrenNote }}
{{ fq.a }}
{{ p.specLead }}
{{ p.specNote }}
{{ p.specLead }}
{{ p.specNote }}
{{ p.abschluss.text }}
{{ g.lead }}
{{ q.a }}
Technisch notwendige Cookies halten diese Seite am Laufen. Für die Reichweitenmessung mit Google Analytics brauchen wir Ihre Einwilligung — ohne sie wird nichts geladen und nichts übertragen. Sie können die Entscheidung jederzeit im Fußbereich ändern. Mehr dazu in der Datenschutzerklärung.
Sie entscheiden, was gemessen wird. Notwendige Cookies lassen sich nicht abwählen, weil die Seite ohne sie nicht funktioniert.
{{ k.text }}